Le guide B2B définitif du stockage du matcha en vrac : science, logistique et préservation de la qualité

Pour les marques alimentaires internationales, les équipes de formulation de boissons, les importateurs, les chaînes de cafés et les distributeurs d'ingrédients, le matcha de haute qualité représente un segment de marché très rentable et en pleine expansion. Cependant, contrairement aux thés noirs traditionnels ou aux thés oolong oxydés, le matcha est un thé vert non oxydé d'une extrême finesse, réduit en poudre ultra-fine. Cet état physique augmente considérablement sa surface, exposant sa structure chimique aux agressions extérieures et le rendant particulièrement vulnérable à une dégradation rapide et irréversible.
Un stockage inadéquat tout au long de la chaîne d'approvisionnement peut transformer en quelques semaines un matcha de cérémonie, d'un vert éclatant, sucré et riche en nutriments, en une poudre brun olive, métallique et désagréablement amère. Pour les usines agroalimentaires et les responsables des achats, cette dégradation se traduit directement par des pertes de revenus, du gaspillage de stocks, des productions irrégulières et une atteinte à l'image de marque.
La conservation du matcha en vrac exige une parfaite maîtrise de la chimie alimentaire, de la science des matériaux et de la logistique du contrôle de la température. Ce guide complet décrit en détail les protocoles environnementaux, chimiques et opérationnels précis nécessaires pour préserver la qualité du matcha en vrac, de la salle blanche de production jusqu'à la tasse du consommateur.

La conservation du matcha nécessite la compréhension des réactions biochimiques qui se produisent lorsque la poudre est exposée à l'oxygène, à la chaleur, à la lumière et à l'humidité. Le procédé de fabrication unique du matcha – où le matcha est cultivé à l'ombre Camellia sinensis Les feuilles (Tencha) sont cuites à la vapeur pour stopper l'activité enzymatique, séchées, déveinées et broyées à la pierre ; la poudre résultante est très concentrée en composés organiques délicats qui sont instables à température ambiante.

Dégradation de la chlorophylle en phéophytineLa caractéristique déterminante de la haute qualité  matcha culinaire en vrac  Le matcha de cérémonie se distingue par sa couleur vert jade éclatante, directement liée à sa forte teneur en chlorophylle. Sous l'effet de la chaleur, de la lumière et de faibles quantités d'humidité ambiante, les molécules de chlorophylle subissent un processus chimique appelé phéophytinisation. Au cours de cette réaction, l'ion magnésium central (Mg2+)) dans le cycle porphyrine de la molécule de chlorophylle est déplacé et remplacé par des ions hydrogène (H+Cette transformation structurale convertit la chlorophylle verte éclatante en a

et b en phéophytine a et b brun olive . Même une légère modification de cet équilibre chimique dégrade visiblement la poudre, réduisant sa valeur marchande et son attrait pour le consommateur.

Oxydation des catéchines et des polyphénolsLe matcha est riche en flavan-3-ols monomères, communément appelés catéchines, dont l'épigallocatéchine gallate (EGCG) est le plus abondant. En présence d'oxygène gazeux (O2), il se forme.Ces catéchines incolores et très bénéfiques subissent une auto-oxydation. Elles se polymérisent en structures dimères et oligomères plus grandes, telles que les théaflavines et les théarubigines. Ce processus imite l'oxydation du thé noir, modifiant ainsi le profil gustatif du matcha. La douceur onctueuse et astringente des catéchines fraîches laisse place à une amertume âpre, plate et métallique, tandis que la couleur de la poudre passe du vert à un jaune-brun terne.
Désamination de la L-théanine et stabilité des acides aminésLa saveur umami, si recherchée dans le matcha de qualité supérieure, provient de la L-théanine, un acide aminé unique synthétisé dans les racines du théier et concentré dans les feuilles grâce à l'ombrage pratiqué lors de la culture. La L-théanine est relativement stable dans des conditions sèches et sombres. Cependant, exposée à des températures supérieures à 25 °C dans un environnement humide, elle devient vulnérable à la désamination thermique et à l'oxydation. Cette dégradation prive le matcha de sa base sucrée et savoureuse, révélant ainsi l'amertume des polyphénols et créant un déséquilibre.
Composés organiques volatils (COV) et perte d'arômeL'arôme frais, doux et végétal du matcha de haute qualité est dû à des composés très volatils, notamment le cis-3-hexénol, le linalol et le sulfure de diméthyle. Le broyage du matcha augmentant son rapport surface/volume de plusieurs milliers de fois par rapport aux feuilles de thé en vrac, ces composés volatils s'échappent facilement. Sans barrière de vapeur hermétique, ces arômes se diffusent dans l'air ambiant, rendant la poudre rance, fade et dépourvue de son arôme végétal caractéristique.

2. Science des barrières à oxygène : choisir les matériaux d’emballage ultimes

L'exposition à l'oxygène gazeux étant le principal facteur de polymérisation des catéchines et de perte d'arôme, le choix de matériaux d'emballage aux propriétés exceptionnelles de barrière aux gaz est une exigence essentielle pour le stockage et le transport en vrac.
Quantification des débits de transmission : OTR et WVTRLes ingénieurs en emballage industriel évaluent les films d'emballage en fonction de deux indicateurs de performance standardisés :
  • Taux de transmission d'oxygène (OTR) : Le volume de gaz oxygène qui traverse un mètre carré de film sur une période de 24 heures (cc/m2/24h)

    à des niveaux de température et d'humidité relative spécifiés (généralement 23°C et 0% HR).

  • Taux de transmission de vapeur d'eau (WVTR) : La masse de vapeur d'eau traversant un mètre carré de film en 24 heures (g/m2/24h)

    dans des conditions accélérées (généralement 38°C et 90% d'humidité relative).

Pour le matcha en vrac, tout film d'emballage avec un OTR supérieur à 0.5 cc/m²/24 h convient.

ou un WVTR supérieur à 0.5 g/m2/24 h ne convient pas à la conservation à long terme.

Comparaison des performances des matériaux barrières

Spécification de matériel
OTR (cc/m2/24h

à 23°C, 0% HR)

WVTR (g/m²/24h)

à 38°C, 90% HR)

Transmission lumineuse (%)
Convient à la production de matcha en vrac
Papier kraft standard
> 2000.0
> 500.0
Haute (poreuse)
Inacceptable (Nécessite un revêtement intérieur haute performance)
Polyéthylène basse densité (LDPE)
2500.0 à 4000.0 ans, qui
15.0 à 20.0 ans, qui
~ 85 % (Transparent)
Inacceptable (Très perméable aux gaz)
Polyéthylène téréphtalate (PET)
50.0 à 80.0 ans, qui
15.0 à 25.0 ans, qui
~ 90 % (Transparent)
Médiocre (Ne convient pas comme barrière monocouche)
Polyester métallisé (VMPET)
1.0 à 2.5 ans, qui
0.5 à 1.5 ans, qui
< 1 % (Très réfléchissant)
Modérée (Convient pour une durée de conservation en magasin à court et moyen terme)
Stratifiés en feuille d'aluminium (PET/AL/PE)
< 0.01 (Seuil de détection inférieur)
0.0% (opaque)
Excellent (La référence industrielle en matière de stockage en vrac)
Stratifié copolymère EVOH
0.1 à 0.5 ans, qui
1.0 à 3.0 ans, qui
Variable
Bon (Excellente barrière aux gaz, mais sensible à l'humidité)
La supériorité des laminés en feuille d'aluminiumComme le montre le tableau ci-dessus, les sacs multicouches laminés contenant une couche continue de feuille d'aluminium (tels que les structures PET/AL/PE ou PET/AL/NY/PE) offrent une protection inégalée. La couche solide de feuille d'aluminium (AL) agit comme une barrière physique absolue, réduisant l'OTR et l'WVTR à presque zéro. La couche extérieure en polyester (PET) assure la résistance à la traction et l'imprimabilité, la couche de nylon (NY) empêche la fissuration par flexion et la perforation lors de la manipulation, et la couche interne en polyéthylène basse densité (PE) assure une soudure thermique hermétique et fiable.
Utilisation de gaz azote (N2)) Chasse d'eauMême le sachet barrière le plus performant ne peut protéger le matcha si l'air ambiant est emprisonné à l'intérieur lors du conditionnement. Les lignes de conditionnement doivent impérativement intégrer la technologie du conditionnement sous atmosphère modifiée (CAM).
Avant le scellage thermique final, des buses à vide extraient l'air ambiant du sachet, qui est immédiatement remplacé par de l'azote gazeux de qualité alimentaire et de haute pureté (N2 ≥ 99.9 %).Ce procédé doit être calibré pour réduire les niveaux d'oxygène résiduel à moins de 1.0 %. Le remplacement de l'oxygène par un gaz inerte empêche les réactions d'oxydation, préservant ainsi les catéchines et les huiles essentielles pendant une durée pouvant aller jusqu'à deux ans en stockage hermétique.

3. Logistique à température contrôlée : Protocoles de chaîne du froid pour le matcha en vrac

La température agit comme un catalyseur cinétique primordial pour la quasi-totalité des dégradations biochimiques du matcha. Lorsque la température ambiante augmente, la vitesse de phéophytinisation de la chlorophylle, d'oxydation des catéchines et d'évaporation des composés aromatiques croît de façon exponentielle.
Pour préserver la fraîcheur et la qualité des stocks de thé en grande quantité, une chaîne du froid stricte doit être mise en place et contrôlée depuis la sortie de l'usine de transformation jusqu'au lieu de consommation finale.
Définition des seuils de température de stockageLe matcha en vrac doit être classé et stocké selon trois niveaux de température distincts, en fonction de son cycle de rotation prévu :
  1. Conservation en congélateur (18 °C à  20 ℃)

    Il s'agit de la plage de températures idéale pour la conservation à long terme (plus de 6 mois) du matcha en vrac ou du tencha non moulu. À des températures inférieures à zéro, l'agitation moléculaire ralentit considérablement, stoppant ainsi la conversion de la chlorophylle et l'oxydation chimique.

  1. Réfrigération à basse température (de 2 °C à 5 °C)℃)

    Recommandé pour les stocks d'entrepôt actifs avec une rotation prévue de 1 à 6 mois. Cette plage de températures ralentit considérablement les réactions de dégradation sans les coûts énergétiques élevés et les difficultés opérationnelles associés aux congélateurs industriels à très basse température.

  1. Température ambiante contrôlée (15 °C à 18 °C)℃)


    La température maximale absolue pour le stockage temporaire en point de vente, les zones de préparation ou les lignes de conditionnement est de 20 °C. La température ambiante ne doit jamais dépasser cette valeur et l'humidité relative doit être contrôlée.

Gestion des chocs thermiques et de la condensationUn défi majeur de la logistique de la chaîne du froid pour le matcha est le choc thermique. Lorsque des conteneurs de matcha en vrac sont déplacés directement de l'congélateur (-18℃

) ou réfrigéré ( 2℃ ) dans une installation d'emballage ou de mélange chaude et humide (par exemple, 22℃)

(à 50 % d'humidité relative), la température du matcha est bien inférieure au point de rosée de l'air ambiant.

Si le contenant en vrac est ouvert immédiatement, la vapeur d'eau présente dans l'air se condensera directement sur la poudre de matcha froide et très hydrophile. Cette condensation introduit de l'humidité, provoquant une agglomération rapide, une dégradation accélérée de la chlorophylle et le développement localisé de moisissures.
Pour éviter la condensation due au point de rosée, les entrepôts doivent mettre en œuvre un protocole de réchauffement strict :
  • Stock réfrigéré (de 2 °C à 5 °C)℃): Les conteneurs en vrac doivent rester scellés dans une zone de stockage temporaire pendant au moins 12 à 24 heures afin d'atteindre progressivement la température ambiante avant d'être ouverts.
  • Stocks congelés (18)℃)

    Les conteneurs doivent subir un processus de réchauffement en deux étapes : d'abord transférés dans un environnement réfrigéré (- 18 ℃)

    à (2℃ à 5 ℃)

    pendant 24 heures, puis conservés dans une zone de stockage ambiante (15℃ à 18 ℃) pendant 24 heures supplémentaires avant ouverture.


4. Optimisation de l'humidité relative (HR) dans les entrepôts de thé commerciaux

Bien que l'air et la température soient des facteurs essentiels, l'humidité relative (HR) est tout aussi vitale pour préserver l'intégrité structurelle du matcha. Du fait de sa mouture ultrafine (généralement de 5 à 10 microns), le matcha possède une surface spécifique très importante qui le rend extrêmement hygroscopique, c'est-à-dire qu'il absorbe rapidement l'humidité ambiante.
poudre de matcha en vrac
La physique de l'humidité relative d'équilibre (ERH)Lorsque le matcha en vrac est exposé à l'air ambiant, il échange de l'humidité avec celui-ci jusqu'à atteindre son taux d'humidité d'équilibre (THE). Fraîchement fabriqué  matcha en gros  le grain sort généralement du moulin à pierre avec une teneur en humidité optimale de 3.0 % à 5.0 %.
Si l'humidité relative ambiante dans un entrepôt dépasse 45 à 50 %, la poudre de matcha absorbera l'humidité ambiante. Dès que sa teneur en humidité dépasse 7.0 %, le taux de dégradation biochimique s'accélère, entraînant plusieurs problèmes importants :
  • Réactivation de l'activité enzymatique : Les enzymes résiduelles ayant survécu au processus de cuisson à la vapeur sont réactivées par l'humidité, accélérant ainsi l'oxydation.
  • Rancissement hydrolytique des lipides : Les lipides présents à l'état de traces dans le matcha sont hydrolysés en acides gras libres, qui s'oxydent ensuite en aldéhydes et cétones volatils, créant un goût désagréable de papier rassis ou de carton.
  • Agglomération électrostatique : Les molécules d'eau forment des ponts liquides entre les fines particules de matcha, transformant la poudre fluide en grumeaux durs et denses, difficiles à tamiser, à mélanger ou à dissoudre.
Systèmes de contrôle actif de l'humiditéPour protéger les stocks de thé en vrac, les entrepôts de stockage doivent être équipés de déshumidificateurs industriels à dessiccation plutôt que de simples systèmes de refroidissement mécanique. Les déshumidificateurs à refroidissement mécanique abaissent l'humidité en refroidissant l'air pour condenser l'humidité, ce qui est inefficace et difficile à gérer dans les environnements réfrigérés. (2℃ à 5℃)
En revanche, les déshumidificateurs à dessiccant rotatif utilisent du gel de silice ou des tamis moléculaires actifs pour adsorber directement la vapeur d'eau de l'air, maintenant ainsi une humidité relative stable inférieure à 40 %, même à de basses températures de réfrigération.

5. Transmission de la lumière et protection UV dans la distribution à grande échelle
L'exposition à la lumière provoque une dégradation rapide du matcha, un processus appelé photo-oxydation. C'est la principale cause de décoloration et d'apparition de mauvais goûts dans les poudres en vrac stockées dans des flacons en verre transparent, des plastiques de qualité inférieure ou des emballages en papier non doublés.

La dégradation photochimique de la chlorophylleLa lumière, et plus particulièrement les rayonnements ultraviolets (UV-A et UV-B) et la lumière visible du spectre bleu (400 à 500 nm), agit comme un catalyseur énergétique qui excite les molécules de chlorophylle. Une fois excitées, ces molécules transfèrent de l'énergie aux triplets d'oxygène gazeux à l'état fondamental, les convertissant en espèces d'oxygène singulet (O2) hautement réactives.

Cet oxygène singulet oxyde rapidement les lipides, les acides aminés et les polyphénols environnants, amorçant une réaction en chaîne qui dégrade les molécules de chlorophylle verte. Il en résulte un double problème : la poudre perd rapidement sa couleur verte éclatante, devenant jaune-gris terne, et développe un goût désagréable prononcé.
Normes d'éclairage pour l'emballage et les entrepôtsPour éliminer la dégradation induite par la lumière tout au long de la chaîne d'approvisionnement, les opérateurs doivent appliquer des normes strictes tant pour les matériaux d'emballage que pour la conception des entrepôts :
  • Emballage sans transmission : Les emballages transparents ou translucides sont interdits pour le stockage en vrac. Tous les sacs de stockage en vrac et les sacs intermédiaires doivent être constitués de films multicouches opaques ou de films métallisés haute densité présentant un taux de transmission lumineuse de 0.0 %.
  • Éclairage industriel à filtre UV : Dans les zones de transformation, les salles de mélange et les lignes de conditionnement où le matcha doit être exposé à la lumière ambiante, les installations doivent éviter les lampes fluorescentes ou à vapeur de mercure à haute intensité. Elles doivent privilégier l'installation de luminaires LED à faible émission d'UV, équipés de diffuseurs ambrés ou de manchons anti-UV.
  • Zone de préparation en entrepôt ombragée : Les zones de stockage temporaires et les quais de transit doivent être tenus à l'écart de la lumière directe du soleil, des puits de lumière et des quais de chargement très exposés.

6. Formats d'emballage industriel : des sacs en vrac aux sachets prêts à la vente

Une distribution commerciale efficace exige d'adapter les formats d'emballage aux exigences spécifiques de stockage, d'expédition et d'utilisation finale. Les fournisseurs industriels utilisent une gamme d'options d'emballage, allant de l'expédition à grande échelle de matières premières aux produits de marque privée prêts à la vente au détail.
paquet de matcha
1. Caisses d'expédition robustes pour marchandises en vrac (10 kg à 20 kg)Conçus pour les grandes usines agroalimentaires, les fabricants de boissons et les distributeurs, ces emballages pour vrac utilisent des cartons extérieurs à triple paroi ondulée pour protéger contre les chocs et la compression.
Le matcha est conditionné sous double film plastique de polyéthylène basse densité (PEBD) de qualité alimentaire ou sous film multicouche métallisé. Afin d'éviter toute perforation ou déchirure, ces emballages robustes sont mis sous vide et purgés à l'azote, puis placés dans des boîtes en carton épais et renforcé.
2. Sachets intermédiaires pour la vente en gros (1 kg à 5 kg)Idéales pour les fournisseurs de chaînes de cafés et les fabricants de produits alimentaires de taille moyenne, ces pochettes allient efficacité de conditionnement et facilité d'utilisation au quotidien. Elles se présentent généralement sous forme de sachets stand-up (SUP) dotés d'un film d'aluminium haute barrière (tel que PET/AL/PE) et d'une fermeture à glissière refermable intégrée.
Ces formats intermédiaires permettent de minimiser les risques d'exposition : au lieu d'ouvrir un conteneur massif de 20 kg et d'exposer toute la poudre à l'air, le personnel peut ouvrir des sacs plus petits de 1 kg au besoin, préservant ainsi la fraîcheur du stock restant.
3. Emballages haut de gamme pour la vente au détail et les marques privéesPour les marques souhaitant lancer des produits prêts à la vente au détail sous  Solutions de matcha OEM en marque blanche L’emballage doit offrir à la fois un attrait visuel de qualité supérieure et une bonne conservation en rayon. Les formats courants comprennent :
  • Boîtes en fer-blanc avec couvercles à tirette : Il est doté d'un joint intérieur en aluminium étanche à l'air et d'un couvercle extérieur refermable, offrant une excellente protection contre la lumière, l'humidité et les chocs.
  • Sachets individuels : Fabriqués à partir de rouleaux multicouches à grande vitesse (généralement PET/AL/PE ou papier/AL/PE) sur des machines de formage-remplissage-scellage verticales (VFFS), ces sachets individuels sont conditionnés sous atmosphère d'azote pour préserver leur fraîcheur. Ils offrent ainsi aux consommateurs la praticité de portions individuelles sans exposer le reste du lot à l'air.

7. Protocoles de gestion des stocks : mise en œuvre de la méthode FIFO et du suivi numérique

Même avec un emballage optimisé et un contrôle précis de la température, la qualité du matcha se dégrade naturellement avec le temps. Des systèmes de gestion d'entrepôt efficaces sont donc essentiels pour assurer une rotation systématique des stocks et garantir que les lots les plus anciens soient expédiés ou transformés avant que leur qualité ne se détériore.
Le protocole Premier entré, premier sorti (FIFO)Dans le cadre d'un système FIFO rigoureux, chaque palette de matcha est stockée, suivie et expédiée dans l'ordre chronologique exact de sa récolte et de sa fabrication. Ce protocole est essentiel pour le matcha en raison de ses cycles de récolte saisonniers.
  • Récolte de printemps (Première poussée) : Récoltée généralement en avril/mai, cette récolte de première qualité contient les plus fortes concentrations de L-théanine et de chlorophylle, ce qui en fait le stock le plus délicat et le plus sensible au facteur temps.
  • Récoltes d'été/d'automne : Généralement récoltées entre juillet et octobre, ces récoltes sont plus riches en catéchines amères et plus pauvres en chlorophylle, ce qui les rend plus stables mais toujours vulnérables à la dégradation à long terme.
Le principe du FIFO (premier entré, premier sorti) permet d'éviter que les récoltes de printemps, plus anciennes et fragiles, ne soient oubliées au fond de la chambre froide, tandis que les récoltes d'automne, plus fraîches et plus robustes, sont expédiées en premier.
Intégration WMS et alertes automatiséesLes entrepôts modernes doivent assurer le suivi des stocks à l'aide d'un système de gestion d'entrepôt (WMS) spécialisé, qui attribue un code-barres GS1 ou une étiquette RFID unique à chaque palette entrante. Le WMS doit enregistrer :
  • Numéro de lot et origine de la matière première
  • Date de fraisage/production
  • Date d'entrée en chambre froide
  • Enregistrements en temps réel de la température et de l'humidité provenant de capteurs IoT placés sur les racks
Le système peut être configuré pour déclencher des alertes automatiques lorsqu'un lot approche 75 % de sa durée de conservation optimale prévue, incitant ainsi les responsables logistiques à donner la priorité à ce lot pour une distribution ou un traitement immédiat.

Durée de conservation estimée du matcha dans différentes conditions de stockage

Qualité Matcha
Température de stockage
Humidité relative (HR)
type de conditionnement
Durée de conservation sensorielle optimale estimée
Vecteur de dégradation
Cérémonial
Congélation profonde (

)

Contrôlé (<40%)
PET/AL/PE (N₂ rincé)
18 mois à 24 mois
Négligeable ; perte infime des notes de tête volatiles
Cérémonial
Réfrigéré (

)

Contrôlé (<40%)
PET/AL/PE (N₂ rincé)
12 mois à 18 mois
Perte lente et progressive de l'arôme végétal frais
Devenez membre Premium
Ambiant contrôlé (

)

Contrôlé (<45%)
VMPET (scellé à l'azote)
6 mois à 9 mois
Jaunissement léger ; augmentation lente de l'amertume
Culinaire
Chambre froide (

)

Ambiant (~50%)
Doublure standard en PE en vrac
6 mois à 12 mois
Perte progressive de luminosité des couleurs ; agglomération
Tout niveau
Ambiant chaud (

)

Élevé (~75%)
Sac en papier/PE sans barrière
1 mois à 2 mois
Phéophytinisation rapide, rancissement et moisissures

8. Protocoles d'assurance qualité : Inspection à réception et vérification de la fraîcheur

Lors de la réception de livraisons de matcha en vrac dans une usine agroalimentaire, une unité de mélange ou un centre de distribution, les équipes d'assurance qualité doivent effectuer des contrôles rigoureux à l'entrée. Ces tests vérifient que la cargaison est restée conforme aux spécifications pendant le transport et n'a subi aucun dommage environnemental.
Matcha
1. Évaluation colorimétrique quantitativeSe fier à l'appréciation subjective de la couleur du matcha peut entraîner un contrôle qualité incohérent. Les laboratoires d'assurance qualité devraient plutôt utiliser un spectrophotomètre à sphère pour mesurer la couleur de la poudre dans l'espace colorimétrique normalisé CIELAB.
  • Valeur (Luminosité) : varie de 0 (noir) à 100 (blanc). Le matcha de qualité supérieure obtient généralement un score plus élevé.

    échelle, reflétant un vert éclatant.

  • Valeur (Rougeur-Verdeur) : les valeurs négatives indiquent le vert, tandis que les valeurs positives indiquent le rouge. Un matcha de haute qualité doit présenter une valeur fortement négative.

    valeur (généralement comprise entre -15.0 et -22.0)

    Tout déplacement vers zéro ou des valeurs positives indique une dégradation de la chlorophylle.

  • Valeur (Jaune-Bleu) : Les valeurs positives indiquent du jaune. Une valeur élevée

    valeur combinée à une baisse

    La valeur est un signe clair d'oxydation et de phéophytinisation.

2. Analyse gravimétrique de l'humiditéPour vérifier que le taux d'humidité reste inférieur au seuil critique de 5.0 %, les techniciens d'assurance qualité doivent utiliser un analyseur d'humidité halogène :
  • Un échantillon de taille précise (généralement de 2 à 5 grammes de matcha) est placé sur le plateau de la balance analytique.
  • L'instrument chauffe l'échantillon à 105 °C à l'aide d'une lampe halogène, vaporisant ainsi toute l'humidité.
  • L'analyseur mesure en continu la perte de poids jusqu'à sa stabilisation, fournissant ainsi le pourcentage d'humidité exact du lot.
3. Tests de tamisage et de distribution granulométrique (PSD)La texture onctueuse caractéristique du matcha en bouche est déterminée par la taille de ses particules. Les laboratoires d'assurance qualité peuvent analyser la taille des particules à l'aide d'un granulomètre laser ou par tamisage humide.
  • Le matcha en vrac de haute qualité doit avoir un diamètre médian de particules (D50)of 5.0 à 10.0 microns.
  • Cette taille de particules correspond à une taille de maille de 800 à 1000 mailles.
  • Toute augmentation significative de la taille des particules indique que l'humidité ambiante a provoqué leur agglomération.

9. Opérations d'entreposage : palettisation, transbordement et sécurité du transport
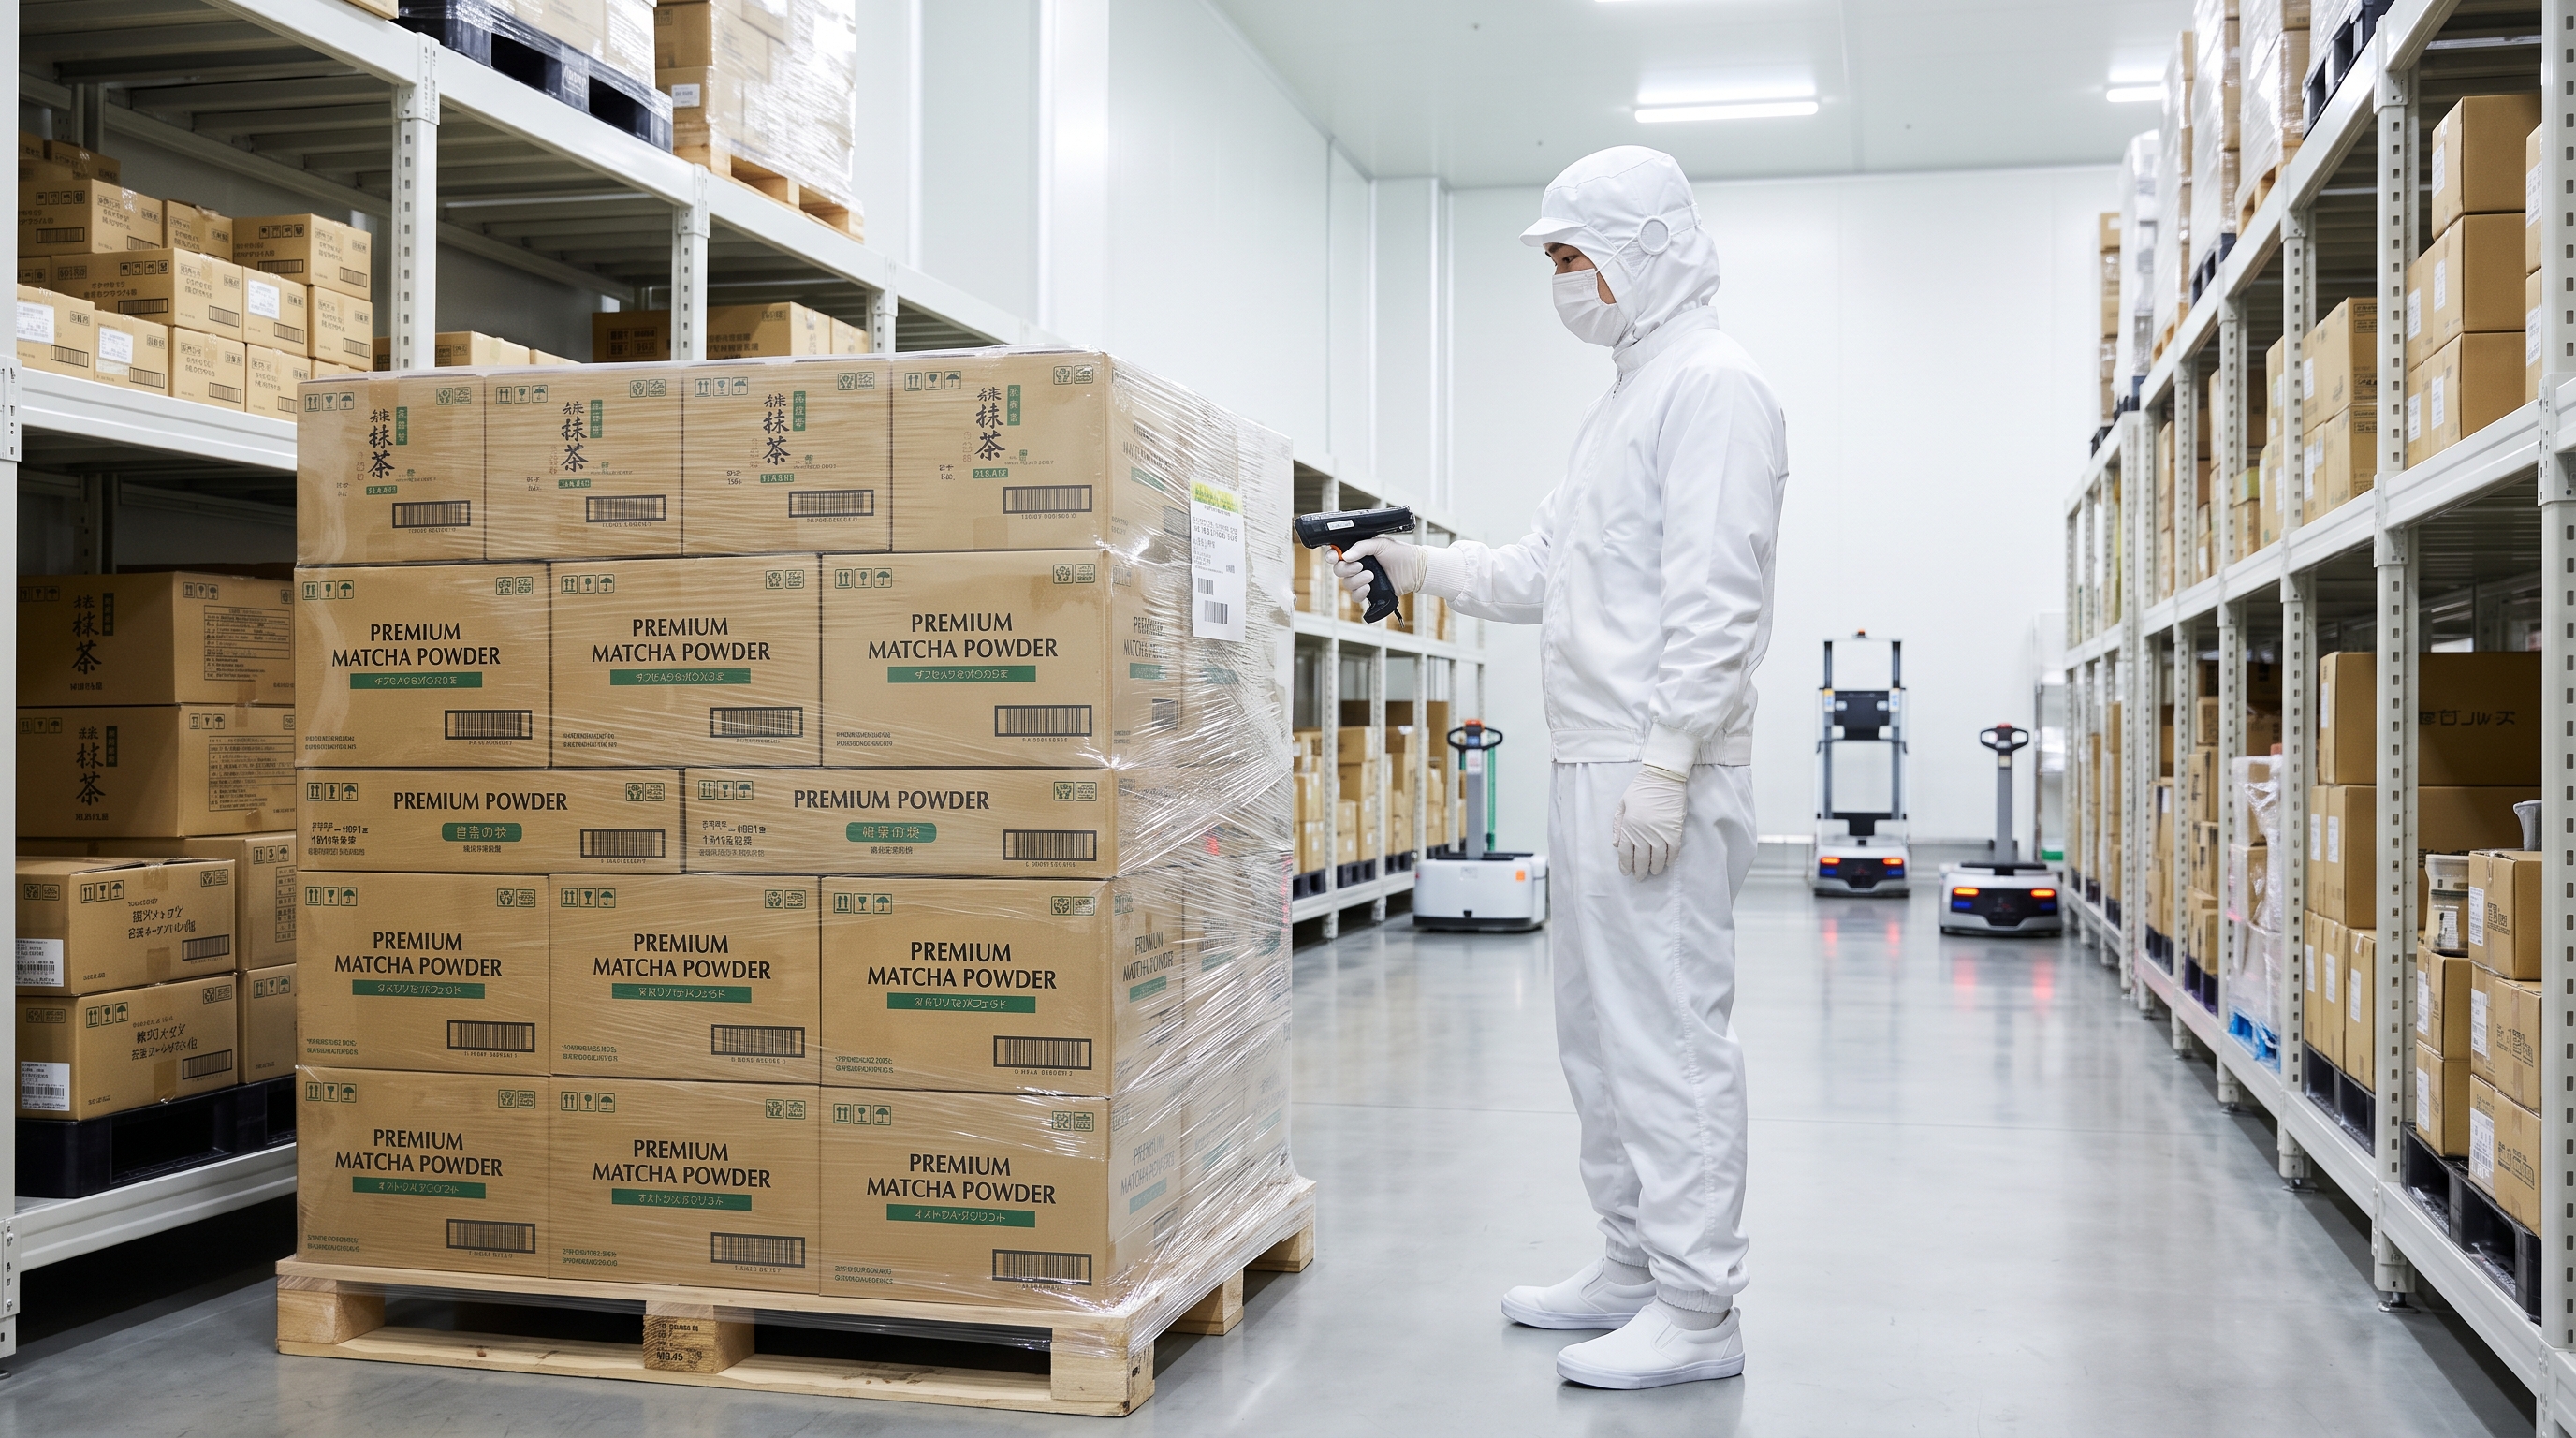
La distribution à grande échelle de matcha en vrac exige des protocoles de manutention et d'expédition spécifiques. Le matcha étant très sensible aux facteurs externes, les équipes logistiques doivent le traiter comme une marchandise périssable tout au long du transport.

Prévention de la contamination croisée et de l'absorption des odeursLe matcha possède des structures cellulaires poreuses présentant une surface spécifique exceptionnellement élevée. Cette caractéristique physique lui confère la propriété d'agir comme un filtre à charbon actif, absorbant rapidement les arômes ambiants et les composés organiques volatils (COV) présents dans son environnement.
Stocké à proximité de produits parfumés, le matcha absorbera ces huiles essentielles volatiles, ce qui altérera son goût. Pour éviter cela, les entrepôts doivent appliquer des règles de séparation strictes :
  • Isolement strict : Le matcha doit être conservé dans des chambres froides dédiées, complètement séparées des thés noirs parfumés, des ingrédients floraux, des épices, des grains de café torréfiés ou des matériaux d'emballage à forte odeur.
  • Aucune émission pétrochimique : Évitez d'utiliser des chariots élévateurs à essence ou diesel dans les zones de préparation et de stockage du thé. Seuls les chariots élévateurs électriques sont autorisés dans ces zones afin d'éliminer tout risque de contamination par les gaz d'échappement.
Directives relatives à la palettisation et au transportLors de la préparation du  programme de vente en gros de poudre de matcha  Pour l'expédition, les palettes doivent être assemblées solidement afin d'éviter toute exposition à la lumière, à l'humidité et aux variations de température :
  • Emballage sécurisé des palettes : Les palettes doivent être emballées dans un film étirable noir opaque et résistant, et non dans un film plastique transparent. Ce film noir empêche la lumière de les atteindre pendant le transport et le chargement.
  • Couvertures thermiques pour palettes : Pour le transport maritime ou le transport routier longue distance sans réfrigération active, les palettes doivent être enveloppées dans des couvertures thermiques réfléchissantes et isolantes (telles que des doublures à bulles métallisées) afin de minimiser les pics de température.
  • Expédition par conteneur réfrigéré : Les envois de grande valeur destinés à des cérémonies ou en vrac de qualité supérieure doivent être transportés dans des conteneurs frigorifiques actifs (« reefers ») réglés à une température constante de 2°C à 5°C, avec des capteurs d'humidité installés à l'intérieur du conteneur pour surveiller les conditions.

10. Gestion sur place des cafés et services de restauration : Meilleures pratiques pour une utilisation quotidienne
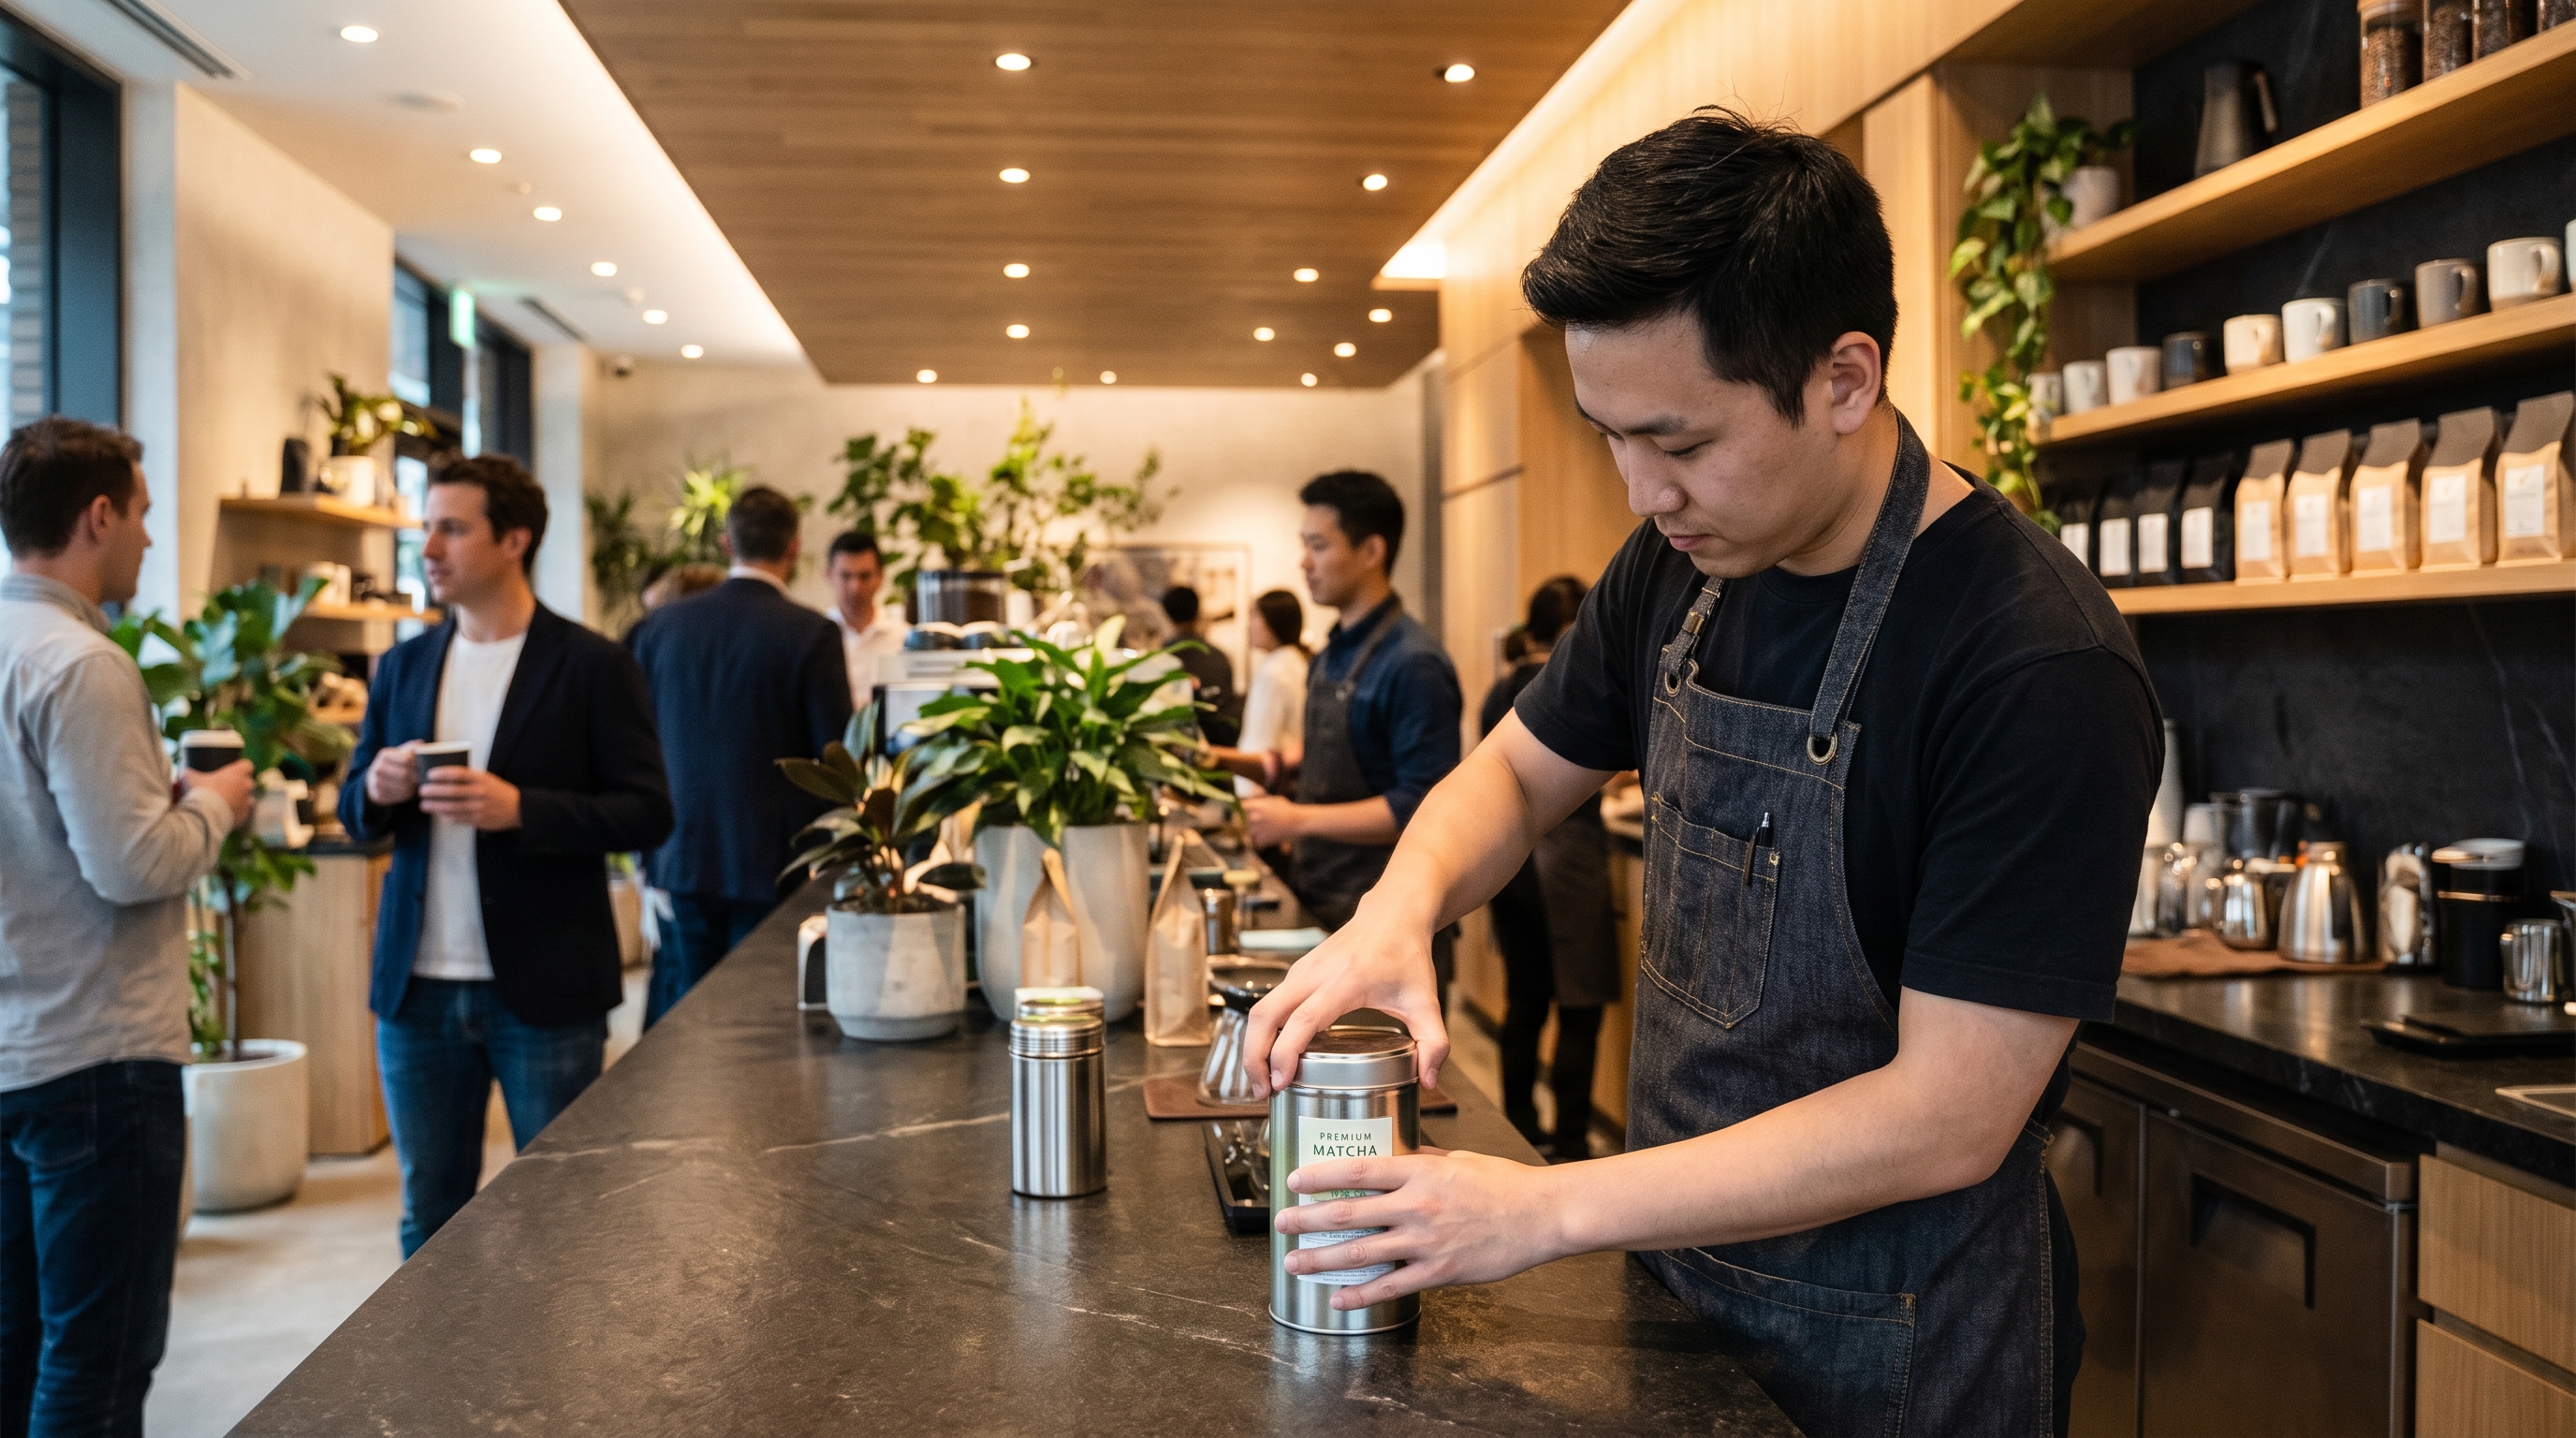
Le dernier maillon de la chaîne de préservation de la qualité se situe au moment de la préparation, que ce soit dans une chaîne de production de boissons à grande vitesse, une boulangerie industrielle ou une chaîne de cafés très fréquentée.
Une fois les conteneurs en vrac ouverts, les exploitants de services alimentaires doivent suivre des protocoles de manipulation stricts sur place afin de garantir que chaque tasse de matcha servie conserve sa fraîcheur.

Le protocole de transvasement à double conteneurLes chaînes de cafés et les cuisines industrielles doivent éviter d'ouvrir plusieurs fois par jour les grands sacs de stockage en vrac de 1 kg ou 5 kg. À chaque ouverture, de l'air et de l'humidité pénètrent, accélérant l'oxydation de la poudre restante.
Les opérateurs devraient plutôt mettre en œuvre un système de transvasement à double conteneur :
  • Conteneur de stockage en vrac : Le sac principal de 1 kg ou 5 kg est ouvert dans un endroit sec et frais, et une partie de son contenu est transvasée dans un récipient plus petit. Le sac principal est ensuite immédiatement refermé en chassant le maximum d'air possible, puis remis en chambre froide.
  • Conteneur de travail quotidien : Un petit récipient de 100 à 250 g est mis à disposition au niveau du comptoir des boissons pour le service quotidien. Ce récipient doit être en acier inoxydable opaque de qualité alimentaire ou en céramique à double paroi, et muni d'un couvercle à joint hermétique avec une pompe à vide manuelle ou un système de pression interne pour chasser l'air.
Optimisation du poste de préparation des boissonsDans un café très fréquenté, la zone de préparation des boissons peut s'avérer hostile pour la poudre de matcha, un produit délicat. Afin de préserver ce stock, les responsables doivent placer les postes de préparation à l'écart des principales sources de chaleur et d'humidité.
  • Évitez les sources de chaleur : Les récipients utilisés quotidiennement ne doivent jamais être placés sur ou directement à côté de machines à expresso, de buses à vapeur de lait, de fours ou de distributeurs d'eau chaude.
  • Prévenir l'exposition à la vapeur : Veillez à ce que la vapeur des buses à expresso ou des lave-vaisselle ne se dépose pas sur les boîtes à matcha ouvertes, car cela pourrait provoquer une agglomération instantanée et altérer la texture de la poudre.
  • Gardez les ustensiles au sec : Spatules, louches et fouets traditionnels en bambou (Chassé) doit être complètement sèche avant d'entrer en contact avec la poudre de matcha.

11. Impact sur l'expérience client : Comment un stockage inadéquat altère la qualité finale de la bière
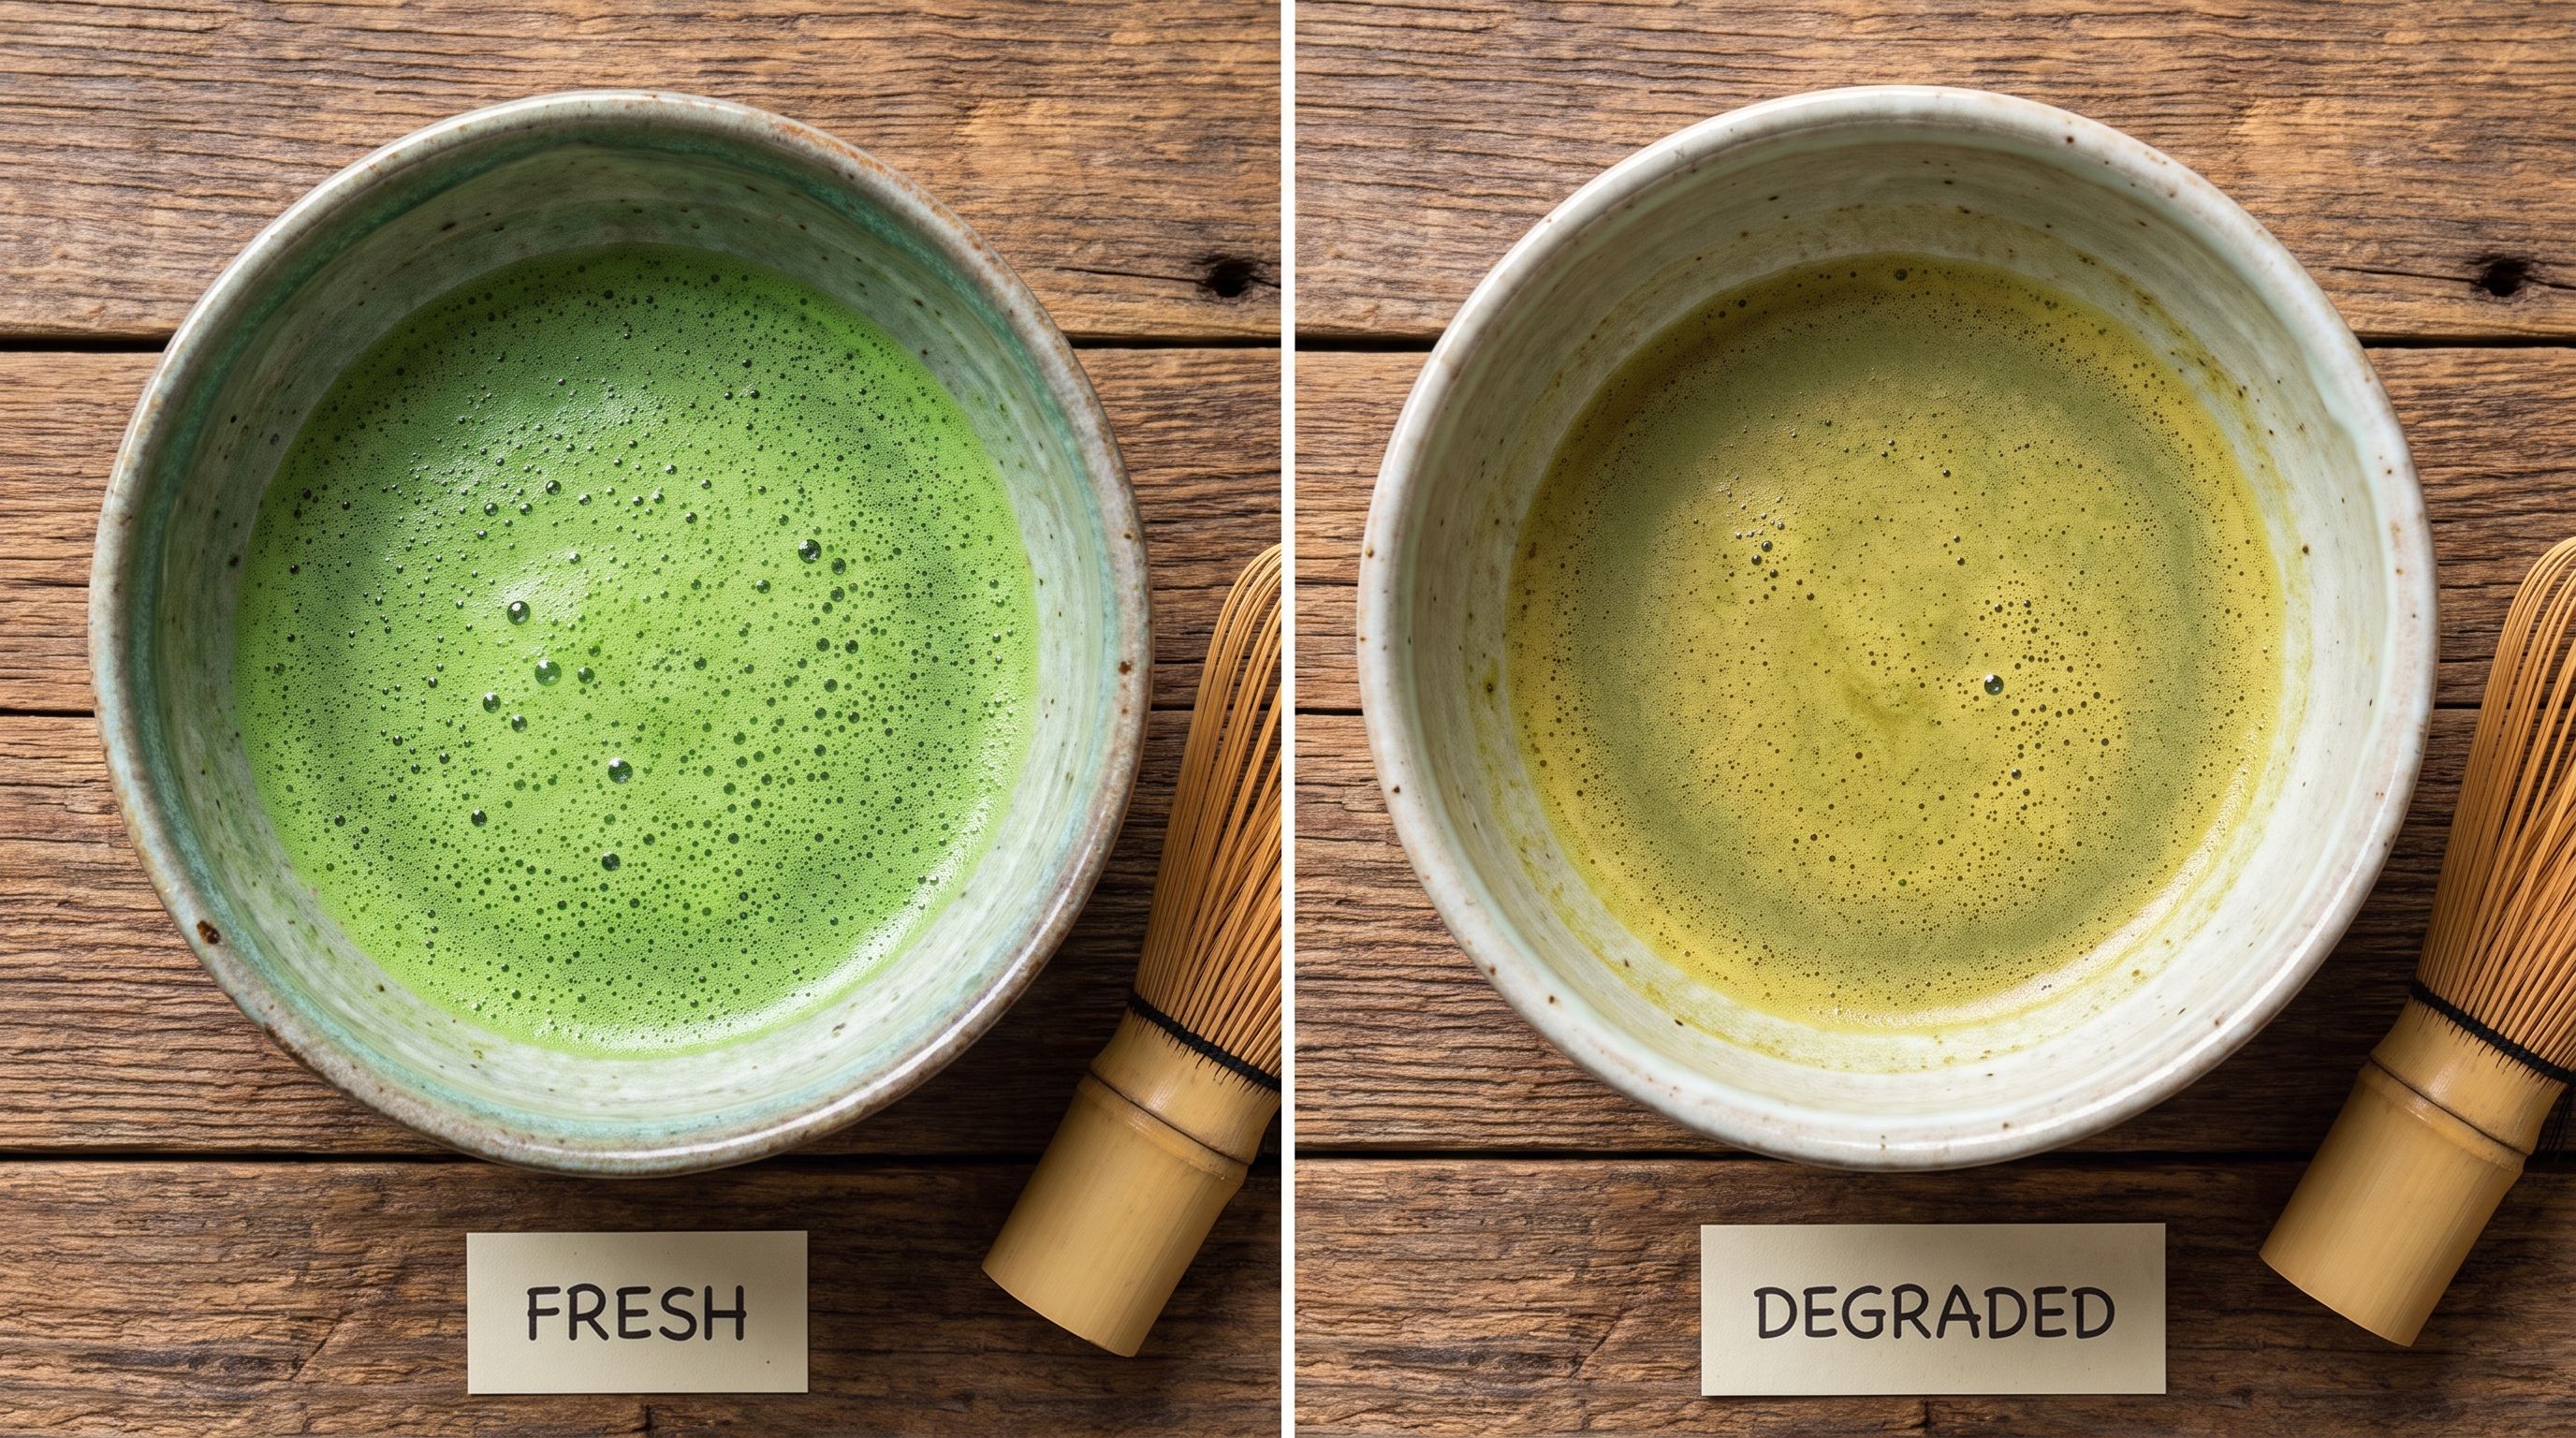
Pour les marques haut de gamme et les chaînes de cafés, investir dans un stockage et une logistique adéquats ne se limite pas à préserver la valeur des stocks ; cela a un impact direct sur l’expérience client, la fidélité à la marque et la rentabilité globale.

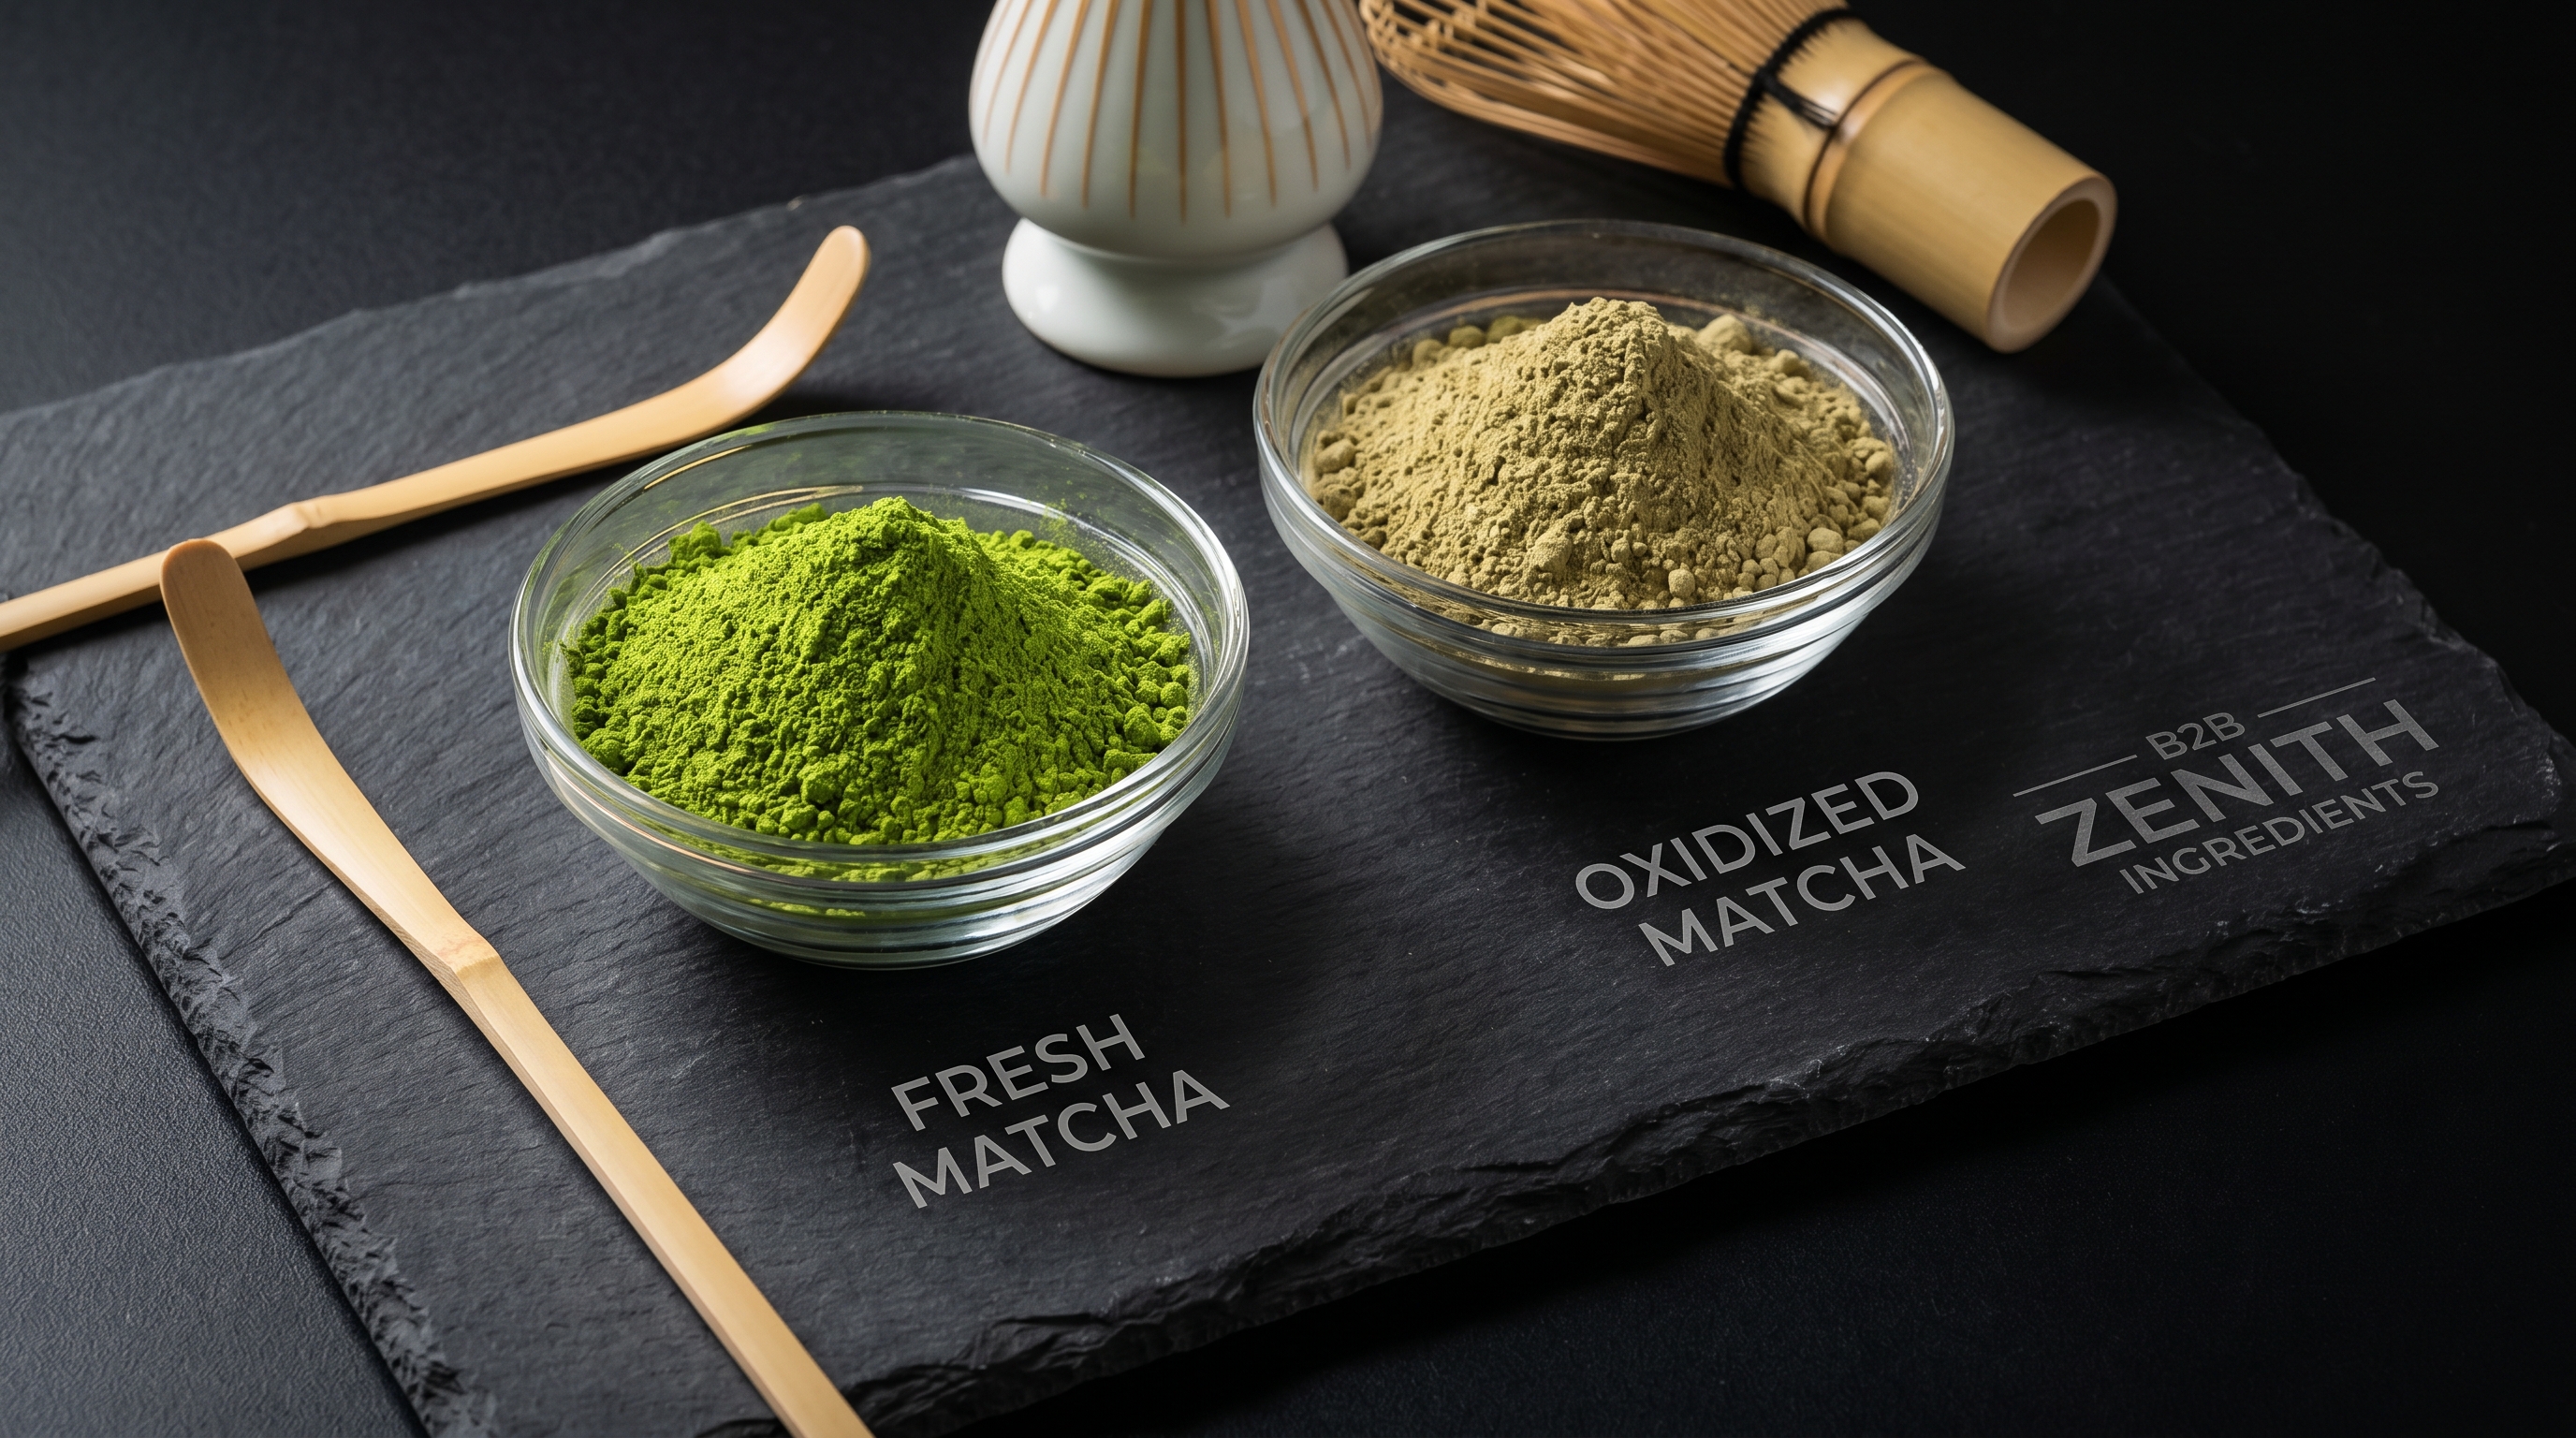
Dégradation de la qualité visuelle et de la mousseComme le montre l'image ci-dessus, la différence entre du matcha frais et bien conservé et un lot rance et oxydé est immédiatement visible dans le bol préparé :
  • Matcha frais (à gauche) : Elle arbore une couleur vert jade éclatante. Fouetteée, elle produit une micro-mousse épaisse et stable. Cette mousse onctueuse est composée de saponines de thé naturelles et de protéines solubles.
  • Matcha oxydé/radié (à droite) : Elle se présente sous forme d'un liquide plat, jaune terne ou brun olive. La chaleur et l'oxydation des lipides dégradant les protéines tensioactives naturelles, la mousse produite est composée de grosses bulles instables qui se dissipent rapidement, laissant une boisson plate.
La perte de douceur et l'apparition de l'amertumeLe profil sensoriel du matcha oxydé est lui aussi altéré. La L-théanine se dégrade et les catéchines se polymérisent en composés amers, ce qui fait perdre au thé sa douceur umami naturelle. L'infusion obtenue est alors dominée par une amertume âcre et métallique, ainsi que par un goût herbacé et rance.
Pour les consommateurs modernes habitués à la qualité supérieure, servir un matcha fade et amer peut rapidement les faire fuir. À l'inverse, proposer un matcha savoureux, doux et aromatique contribue à positionner votre marque comme leader sur le marché, justifiant ainsi des prix plus élevés et fidélisant la clientèle.
Pour obtenir des conseils personnalisés sur la conservation des envois en vrac ou la recherche d'emballages de marque privée à haute barrière, veuillez  Contactez notre équipe de vente en gros .

Foire Aux Questions (FAQ)

1. Quelle est la meilleure façon de conserver la poudre de matcha en vrac ?
Le matcha en vrac doit être conservé dans un emballage hermétique, opaque et à haute barrière, de préférence dans des sachets en aluminium laminé sous atmosphère d'azote. Pour une conservation à long terme, une congélation à une température comprise entre -18 °C et -20 °C est idéale. Pour les stocks en entrepôt, une conservation réfrigérée entre 2 °C et 5 °C est recommandée.

2. Pourquoi le matcha jaunit-il ou brunit-il pendant le stockage ?
Le matcha jaunit, ternit ou brunit principalement en raison de la dégradation et de l'oxydation de la chlorophylle. La chaleur, l'oxygène, la lumière et l'humidité peuvent transformer la chlorophylle vert vif en phéophytine brun olive, ce qui diminue la qualité visuelle et la valeur marchande du produit.

3. Le matcha en vrac doit-il être réfrigéré ou congelé ?
Oui, surtout pour le matcha de qualité supérieure et de cérémonie. La réfrigération entre 2 °C et 5 °C convient pour une consommation dans les 1 à 6 mois, tandis que la congélation entre -18 °C et -20 °C est préférable pour une conservation de plus de 6 mois. Toutefois, il est conseillé de laisser les sachets scellés se réchauffer progressivement avant de les ouvrir afin d'éviter la condensation.

4. Quel emballage est le meilleur pour préserver la fraîcheur du matcha en vrac ?
Le meilleur emballage pour le matcha en vrac est un film laminé multicouche en aluminium, comme le PET/AL/PE ou le PET/AL/NY/PE. Ce type d'emballage offre une excellente protection contre l'oxygène, l'humidité et la lumière. Un bain d'azote contribue à réduire davantage l'oxygène résiduel et à ralentir l'oxydation.

5. Comment les cafés doivent-ils gérer la poudre de matcha ouverte lors de son utilisation quotidienne ?
Les cafés devraient éviter d'ouvrir fréquemment les grands sacs de 1 kg ou 5 kg pendant le service. Il est préférable de prélever une petite quantité, par exemple 100 g à 250 g, dans un récipient hermétique à usage quotidien, tout en conservant le grand sac fermé et stocké dans un endroit frais. Le récipient utilisé doit être tenu à l'écart de la vapeur, des machines à expresso, des fours et de la lumière directe du soleil.

Mettre à jour les préférences de cookies
Remonter en haut

Obtenez un devis rapide!

x