
La fabrication industrielle de desserts glacés haut de gamme au thé vert introduit des variables chimiques, thermiques et mécaniques complexes, absentes des cuisines artisanales des cafés ou des foyers. Les chercheurs en alimentation et les responsables des achats constatent rapidement que l'utilisation de matcha de cérémonie ou de poudres culinaires standard de qualité grand public sur des lignes de production à haut débit entraîne une couleur irrégulière, une dégradation rapide de la saveur et une forte variabilité d'un lot à l'autre. La production commerciale de crèmes glacées exige une stratégie de sélection des ingrédients très spécifique, adaptée aux contraintes de la transformation industrielle des aliments.
Dans la production industrielle à grande échelle, le mélange pour crème glacée subit des opérations unitaires intensives, notamment un mélange à fort cisaillement, une homogénéisation (souvent à des pressions de 150 à 250 bars), une pasteurisation (par exemple, à haute température et courte durée [HTST] entre 72 °C et 75 °C pendant 15 secondes, ou à ultra-haute température [UHT]), un affinage à 4 °C pendant 4 à 24 heures et une congélation continue sous pression avec injection d'air (fébranchage). Le matcha standard, destiné au grand public et sélectionné principalement pour son profil délicat, sucré et peu astringent lorsqu'il est fouetté avec de l'eau chaude, ne supporte pas ces contraintes physiques et thermiques.

Lors de la pasteurisation, l'énergie thermique accélère la transformation de la chlorophylle verte éclatante en phéophytine brun olive terne, un processus de dégradation chimique qui altère l'aspect visuel. De plus, les composés aromatiques volatils délicats du matcha de qualité supérieure — tels que certains composés volatils des feuilles vertes, les aldéhydes et les monoterpènes — sont très sensibles à la chaleur et s'évaporent facilement lors du refroidissement sous vide ou de l'aération. À l'inverse, les poudres de thé vert crues et non traitées sont pauvres en acides aminés (notamment en L-théanine) nécessaires pour contrebalancer l'amertume, ce qui confère au produit final un profil aromatique déséquilibré, fortement métallique ou herbacé.
Pour réussir dans le secteur des desserts glacés commerciaux, les fabricants doivent s'approvisionner en matières premières auprès d'un fournisseur spécialisé. poudre de matcha biologique en gros Partenaire idéal. Le matcha industriel idéal doit posséder un profil organoleptique riche et intense, avec une saveur umami prononcée et une astringence équilibrée. Ce profil spécifique est conçu pour contrer la richesse lipidique du beurre et l'effet anesthésiant des températures négatives, garantissant ainsi un profil aromatique pur, distinct et authentique dans chaque dose.
Pour les fabricants de produits alimentaires internationaux respectant les normes de la Global Food Safety Initiative (GFSI) – telles que FSSC 22000, BRCGS ou SQF – la sélection des matières premières agricoles, comme la poudre de matcha, doit satisfaire à des protocoles de conformité rigoureux. Le matcha est un ingrédient botanique brut et non stérile qui ne subit aucune étape de stérilisation lors de sa transformation primaire traditionnelle (cuisson à la vapeur, séchage et broyage à la pierre). Par conséquent, la responsabilité de la sécurité alimentaire et du contrôle microbiologique incombe fortement au fournisseur de matières premières et à l'étape de pasteurisation du fabricant.
D'un point de vue microbiologique, les produits laitiers riches en matières grasses et en sucre constituent un milieu protecteur idéal pour les agents pathogènes végétatifs et les bactéries sporulantes. Par conséquent, les fournisseurs de matcha industriel doivent garantir des limites microbiennes extrêmement basses. Les exigences standard de l'industrie imposent un nombre de colonies aérobies (NCA) inférieur à 10 000 UFC/g et l'absence stricte d'agents pathogènes tels que… Salmonella spp., Listeria monocytogenes et Escherichia coli.
Parce que les théiers (Camellia sinensisLes plantes sont connues pour bioaccumuler les minéraux du sol ; la contamination par les métaux lourds constitue un autre paramètre de risque critique qui exige une surveillance continue par spectrométrie de masse à plasma à couplage inductif (ICP-MS). Le plomb (Pb), l’arsenic (As), le cadmium (Cd) et le mercure (Hg) doivent être strictement contrôlés afin de respecter les normes réglementaires internationales, notamment la Proposition 65 de Californie et la réglementation de la Commission européenne.
Les paramètres physiques déterminent également l'efficacité du traitement. La teneur en humidité de la poudre doit être strictement contrôlée et maintenue en dessous de 5.0 % afin de prévenir l'oxydation prématurée des lipides, la dégradation enzymatique et l'agglomération localisée dans les silos de dosage. La granulométrie est tout aussi cruciale. Pour une texture en bouche lisse et veloutée, sans sensation de sable ni micro-grains, la taille des particules doit être extrêmement fine, avec un D50 généralement inférieur à 10 microns et un D90 inférieur à 25 microns. Les particules plus grossières ne s'hydratent pas complètement pendant le processus de maturation, ce qui entraîne l'apparition de petites taches vertes inesthétiques et de sédiments au fond des cuves de maturation.
Paramètre clé | Spécifications industrielles cibles | Méthodologie de test | Impact critique sur la production de crème glacée |
|---|---|---|---|
Teneur en humidité | ≤5.0%\le 5.0% (Objectif : 3.5 % – 4.5 %) | Perte à la dessiccation (105 °C, 3 heures) | Empêche la formation de grumeaux dans les trémies de mélange à sec ; inhibe l'oxydation des lipides pendant le stockage. |
Taille des particules (D50) | 7.0 μm−10.0 μm7.0\,\mu\text{m} – 10.0\,\mu\text{m} | PSD de diffraction laser | Élimine la sensation « sableuse » en bouche ; empêche la sédimentation dans la cuve de vieillissement. |
Teneur en germes aérobies | <10,000 UFC/g< 10,000\,\text{UFC/g} (Max: 50,000) | AOAC 990.12 / Gélose pour le dénombrement sur plaque | Garantit le respect des limites microbiologiques des produits laitiers ; minimise l'introduction d'agents pathogènes. |
Levure et moisissure | <100 UFC/g< 100\,\text{UFC/g} | AOAC997.02 | Prévient la détérioration pendant le vieillissement et prolonge la durée de conservation du produit fini. |
Coliformes / E. coli | Négatif à 1 g / Négatif à 25 g | FDA-BAM / Médias chromogènes | Indicateur de conformité réglementaire ; garantit l'hygiène dans la chaîne d'approvisionnement. |
Métaux lourds (plomb – Pb) | ≤1.0 mg/kg ≤ 1.0 mg/kg (Ppm) | ICP-MS | Conformité aux seuils de sécurité chimique des aliments définis par la Prop 65, l'UE et la FDA. |
Teneur en cendres | ≤6.5%\le 6.5% | Four à moufle gravimétrique (550 °C) | Indicateur de pureté et d'absence de sable, de terre ou d'adultérants inorganiques. |
Stabilité de la couleur et performance des bases de crème glacée laitières par rapport aux bases de crème glacée non laitières
L'identité visuelle de la glace au matcha — sa teinte vert tendre et vibrante caractéristique — provient entièrement de la chlorophylle a et de la chlorophylle b. Or, la chlorophylle est un pigment métallique complexe très instable, susceptible de subir des modifications chimiques lorsqu'il est incorporé dans des matrices alimentaires complexes. Les équipes de recherche et développement doivent donc concevoir des formulations qui tiennent compte des différentes interactions chimiques du matcha entre les émulsions laitières traditionnelles et les matrices végétales (véganes) modernes.
Dans une base laitière traditionnelle, les molécules de chlorophylle interagissent avec les protéines du lait, en particulier les régions hydrophobes des micelles de caséine et des isolats de protéines de lactosérum (β-lactoglobuline). Cette interaction offre un effet protecteur d'encombrement stérique, stabilisant dans une certaine mesure la chlorophylle contre la dégradation thermique rapide lors de la pasteurisation.
Cependant, le pH du système est le principal facteur déterminant la stabilité de la couleur. Les bases de crèmes glacées laitières conservent généralement un pH légèrement acide à neutre, compris entre 6.6 et 6.8. Dans cette plage de pH, le traitement thermique favorise la phéophytinisation : l’ion magnésium central (Mg2+)Dans le cycle chlorine de la chlorophylle, deux ions hydrogène (H+) sont remplacés.), faisant passer la couleur d'un vert émeraude brillant à une teinte jaune-brun terne indésirable (phéophytine).
Dans les bases non laitières, comme celles formulées à base de protéines d'avoine, de noix de coco, d'amande ou de pois, la dynamique de stabilisation est sensiblement différente. Les émulsions végétales présentent souvent une capacité tampon plus faible et un pH naturel légèrement inférieur (généralement de 6.0 à 6.4), ce qui accélère la phéophytinisation. De plus, les protéines végétales ne forment pas les mêmes structures micellaires protectrices que les caséines du lait, exposant ainsi les molécules de chlorophylle libres à une forte oxydation photochimique et thermique.
Les systèmes à base d'avoine, riches en sucres réducteurs naturels et en ions fer/cuivre libres, peuvent également accélérer les réactions d'oxydation. Ceci entraîne une décoloration rapide sous l'éclairage des présentoirs de vente au détail, où les rayons UV et la lumière visible génèrent photochimiquement des espèces réactives de l'oxygène (ERO) qui clivent le cycle de la chlorophylle, provoquant ainsi un blanchiment complet du pigment.
Pour atténuer la dégradation de la couleur sur les bases laitières et non laitières, les fabricants peuvent mettre en œuvre plusieurs stratégies industrielles :
- Normalisation du pH : Ajustez soigneusement le pH du mélange à crème glacée à une valeur légèrement alcaline, comprise entre 7.0 et 7.2, à l'aide de bicarbonate de sodium ou de phosphate de potassium de qualité alimentaire. Ceci minimise la concentration en ions hydrogène libres (H+).), retardant considérablement la réaction de phéophytinisation.
- Synergie antioxydante : Incorporer des antioxydants liposolubles et hydrosolubles. Une combinaison d'acide ascorbique (vitamine C) à une concentration de 0.05 % à 0.1 % et de tocophérols mixtes (vitamine E) protège la chlorophylle de la dégradation oxydative en neutralisant les radicaux libres.
- Dispersion à cisaillement élevé à basses températures : Au lieu d'ajouter du matcha avant la pasteurisation, envisagez d'utiliser des suspensions de matcha stériles et dispersées à froid injectées après la pasteurisation via des systèmes de dosage à sec aseptiques, ou de concevoir des profils HTST qui minimisent les temps de séjour thermique.
La science de la résistance au gel : comment l’amertume et le profil aromatique du matcha changent après congélation
L'élaboration d'un dessert glacé au matcha réussi exige une compréhension approfondie de l'influence des températures négatives sur la perception sensorielle humaine. À une température de consommation standard de -12 °C à -18 °C, la physiologie des papilles gustatives subit une transformation profonde. Les seuils de perception sensorielle changent radicalement sous l'effet de la congélation ; ainsi, le profil aromatique d'une préparation au matcha à température ambiante sera considérablement modifié une fois congelée.
Les basses températures inhibent l'activation du TRPM5 (Transient Receptor Potential Melastatin 5), un canal sodique activé par le calcium présent dans les cellules réceptrices du goût et responsable de la transmission des saveurs sucrées, amères et umami au cerveau. L'activité du TRPM5 diminuant avec la température de la matrice alimentaire, l'intensité perçue des saveurs sucrées et umami est réduite lorsque les aliments sont congelés.
À l'inverse, la sensation de froid physique stimule les fibres trigéminales sensibles au froid, ce qui peut moduler, voire isoler, les notes amères et astringentes. Ainsi, tandis que la douceur et les subtiles notes herbacées sont atténuées par le froid, l'astringence vive et persistante des catéchines (en particulier de l'épigallocatéchine gallate, ou EGCG) peut rester très prononcée, masquant la sensation de froid et donnant un goût désagréablement âpre si elle n'est pas correctement équilibrée.
Outre la cinétique des récepteurs gustatifs, la congélation de l'eau en cristaux de glace concentre les matières sèches non grasses, les sucres et les protéines dans la phase aqueuse non congelée restante – un phénomène appelé cryoconcentration. Dans cette phase non congelée concentrée, la L-théanine (l'acide aminé responsable de la saveur umami du matcha) et les catéchines interagissent de manière dynamique avec les protéines et les sucres laitiers concentrés.
Si le matcha sélectionné présente un rapport catéchine/théanine excessivement élevé (typique des récoltes de fin d'été), l'effet de concentration par congélation amplifiera la sensation amère et sèche en bouche, laissant une sensation d'astringence sur le palais.
Une équipe de recherche et développement qualifiée doit optimiser le profil aromatique volatil du matcha. Les basses températures réduisant considérablement la pression de vapeur des composés organiques volatils, de nombreux arômes légers et herbacés de tête ne se volatilisent pas en bouche à -18 °C. Pour garantir un arôme de thé vert de qualité supérieure et facilement reconnaissable, le matcha cru doit présenter un cœur concentré de composés volatils robustes de note de cœur, tels que le sulfure de diméthyle, les ionones et le linalol, dont le seuil de perception olfactive est plus bas et qui restent détectables même à froid.
Le choix d'un matcha de qualité supérieure, naturellement riche en L-théanine et présentant un profil de catéchines modéré, garantit que l'umami atténué par le froid reste satisfaisant, tandis que l'astringence amère agit comme un nettoyant pour le palais, pur et rafraîchissant, plutôt que comme un arrière-goût métallique et âpre.
Optimisation du dosage et de la formulation du matcha pour les recettes de crèmes glacées commerciales
Déterminer le dosage précis de matcha dans une formulation industrielle est un exercice d'équilibre délicat. L'objectif est d'obtenir la saveur et la couleur caractéristiques du thé vert sans déstabiliser l'émulsion complexe de la crème glacée, composée de bulles d'air, de globules gras, de cristaux de glace et d'une phase aqueuse continue non congelée. L'ajout de matcha introduit des matières sèches (principalement des fibres végétales insolubles, des protéines et des polyphénols) qui entrent en compétition pour l'eau et les matières grasses, influençant directement la viscosité, le foisonnement et la résistance à la fonte.
Les préparations commerciales utilisent généralement un dosage de matcha compris entre 1.0 % et 2.5 % du poids total du mélange. La concentration exacte dépend des caractéristiques démographiques du marché cible et du positionnement du produit.
Pour les profils standards du marché de masse, un dosage de 1.0 % à 1.3 % d'un solide matcha de qualité culinaire est optimal, offrant un profil de thé vert doux et accessible avec une teinte verte tendre.
Pour les produits haut de gamme ou très haut de gamme destinés aux connaisseurs, un dosage de 1.5 % à 2.5 % d'un acide aminé riche en acides aminés Matcha de qualité supérieure Il est nécessaire de fournir un profil umami profond et authentique.
Lors de l'intégration de solides de matcha dans la préparation, les formulateurs doivent ajuster plusieurs paramètres clés :
- Extrait sec total et MSNF (extrait sec non gras du lait) : Le matcha contient environ 35 à 40 % de fibres alimentaires insolubles et 20 à 30 % de protéines brutes. Ces matières solides absorbent l'eau. Si la teneur en extrait sec non gras (ESNG) est trop élevée (supérieure à 11 %) lors de l'ajout de 2 % de matcha, la capacité totale de rétention d'eau du mélange est dépassée, ce qui donne une texture sèche et dense et un risque élevé de cristallisation du lactose (aspect granuleux lors du stockage). Il convient de réduire légèrement la teneur en ESNG (de 0.5 à 1.0 %) afin de tenir compte de la capacité de rétention d'eau des fibres de matcha.
- Stabilisation de la teneur en matières grasses : La forte teneur en matières grasses (12 à 16 % dans les crèmes glacées haut de gamme) enrobe les particules de matcha, retardant la libération des catéchines hydrosolubles et de la L-théanine sur la langue. Dans les préparations allégées (4 à 8 % de matières grasses), la saveur du matcha est perçue immédiatement et intensément ; il faut donc en réduire la dose ou choisir un matcha plus doux et moins astringent pour éviter une amertume trop prononcée.
- Contrôle du dépassement : Les sorbetières à flux continu injectent de l'air pour obtenir une texture onctueuse. Un foisonnement élevé (80 à 100 %) atténue l'intensité de la couleur verte et la saveur du matcha. Pour les préparations haut de gamme à faible foisonnement (25 à 40 %), la densité du produit concentre le goût du matcha, exigeant une qualité supérieure et un raffinement extrême pour éviter toute lassitude gustative.
Catégorie Crème Glacée | Matières grasses du beurre (%) | MSNF (%) | Équivalent en saccharose (%) | Qualité Matcha | Dosage du matcha (%) | Résultats sensoriels et rhéologiques attendus |
|---|---|---|---|---|---|---|
Marché standard / de masse | 8.0 % – 10.0 % | 10.5 % – 11.0 % | 15.0 % – 16.0 % | Cuisine haute couleur | 1.0 % – 1.2 % | Douceur agréable, faible amertume, teinte vert vif, foisonnement élevé (80-100%). |
Devenez membre Premium | 11.0 % – 13.0 % | 9.5 % – 10.0 % | 14.0 % – 15.0 % | Prime standard | 1.4 % – 1.8 % | Équilibre umami-astringence, texture riche en bouche, notes botaniques distinctes, coulage moyen (50-70%). |
Super premium | 14.0 % – 16.0 % | 8.5 % – 9.0 % | 12.0 % – 13.5 % | Série Premium Première Récolte / TOP | 2.0 % – 2.5 % | Saveur intense et authentique du matcha, umami profond, amertume minimale, très faible foisonnement (20-40%), forte résistance à la fonte. |
Végan / Sans produits laitiers (avoine/noix de coco) | 6.0 % – 8.0 % (Graisses végétales) | N/A (Utilise des protéines végétales) | 13.0 % – 14.5 % | Premium (Haute teneur en L-théanine) | 1.5 % – 2.0 % | Libération botanique douce, neutralise les notes indésirables des protéines végétales, nécessite un tamponnage robuste pour éviter la perte de saveur. |
Matcha de qualité culinaire ou de qualité supérieure : choisir le matcha adapté à votre positionnement sur le marché
Le marché commercial propose différentes qualités de matcha, principalement classées en deux catégories : culinaire et premium (ou cérémonielle). Choisir la bonne qualité ne se résume pas à acheter l’option la plus chère ; c’est une décision stratégique qui ajuste le coût des matières premières aux attentes du consommateur cible et aux contraintes du processus de fabrication.
Les différences fondamentales entre ces catégories proviennent de la gestion agricole des plantations de thé (Camellia sinensis var. sinensis) et le moment de la récolte.
Pour produire un matcha de haute qualité, les plantations de thé doivent être ombragées à l'aide de filets en polyéthylène noir (méthode traditionnelle). Kanesan ou moderne Tana Les plants de thé sont palissés (systèmes d'échafaudage) pendant 20 à 30 jours avant la récolte. L'ombrage bloque jusqu'à 90 à 98 % de la lumière directe du soleil, obligeant les plants à s'adapter en synthétisant d'énormes quantités de chlorophylle pour maximiser la photosynthèse.
Cet ombrage intense empêche également la conversion de la L-théanine (produite dans les racines) en polyphénols et catéchines amers dans les feuilles, préservant ainsi un profil d'acides aminés doux et riche en umami.

Comprendre les différences physiques, chimiques et sensorielles entre matcha de qualité culinaire et Matcha de qualité supérieure est essentiel pour un positionnement précis du produit :
- Matcha de qualité supérieure (Première récolte / Cueillette de printemps) :
- Récolte: Cueillies à la main ou délicatement récoltées à la machine lors de la première pousse au début du printemps (avril à mai). Seules les deux feuilles supérieures tendres et le bourgeon sont sélectionnés.
- Traitement : Équeutés et dénervés complètement pour isoler le parenchyme foliaire pur (tencha), suivis d'un micro-broyage lent.
- Profil analytique : Teneur élevée en L-théanine (>2.5 g/100 g)), une faible teneur totale en catéchines, une teneur élevée en chlorophylle et une couleur vert émeraude éclatante (L*
la valeur est élevée,a*
La valeur est fortement négative, ce qui indique une forte prédominance de l'écologie).
- Application: Idéal pour les crèmes glacées, les gelatos et les produits mono-origine à étiquetage clair haut de gamme, où les consommateurs s'attendent à un profil umami authentique, sucré et non amer.
- Matcha de qualité culinaire (deuxième/troisième récolte / récolte d'été) :
- Récolte: Récoltées lors de la deuxième ou troisième poussée estivale (juin à août). Les feuilles sont alors plus âgées, plus grandes et ont bénéficié d'une meilleure exposition au soleil.
- Traitement : Peut contenir des traces de nervures et de tiges de feuilles, qui sont micro-broyées avec la feuille.
- Profil analytique : Teneur plus faible en L-théanine (<1.0 g/100 g)
, une forte concentration de catéchines amères, une teneur modérée en chlorophylle et un profil visuel jaune-vert à vert olive (le a*
décalages de coordonnées plus proches de zéro ou de valeurs positives).
- Application: Parfait pour les crèmes glacées commerciales standard, les préparations pour crème glacée molle et les barres glacées originales où une saveur de thé forte et robuste est nécessaire pour contrebalancer les sirops épais, les édulcorants artificiels ou les inclusions complexes (telles que des pépites de chocolat, du caramel ou des tourbillons de haricots rouges).
Stratégies intelligentes de maîtrise des coûts : préserver des teintes vertes éclatantes tout en réduisant les coûts des matières premières
Dans le secteur agroalimentaire commercial, extrêmement concurrentiel, la maîtrise du coût des marchandises vendues (CMV) représente un défi constant. S'approvisionner en matcha de première qualité, issu à 100 % de la première récolte, pour des gammes de produits à fort volume et sensibles aux coûts, peut rapidement rendre les formulations non rentables. Par conséquent, les industriels doivent mettre en œuvre des stratégies de contrôle des coûts efficaces qui optimisent l'impact visuel et sensoriel de l'ingrédient botanique sans compromettre l'intégrité de l'étiquetage.
Une stratégie très efficace est la Protocole de mélange à double gradeAu lieu de se fier à une seule qualité de matcha, les équipes de recherche et développement peuvent créer un mélange exclusif et personnalisé de deux qualités distinctes :
- Un matcha de première récolte à haute intensité de couleur, sélectionné spécifiquement pour ses excellentes performances en pigments verts. (valeur a*).
- Un matcha culinaire d'été robuste et économique, offrant un profil aromatique puissant et intense à un prix très abordable.
En mélangeant ces deux qualités dans un rapport de 30:70 ou 40:60 (Premium:Culinaire), les fabricants peuvent tirer parti des performances de couleur de la qualité premium et de l'efficacité des coûts de la qualité culinaire, ce qui donne un rapport coût-performance très favorable.
Un autre mécanisme essentiel de réduction des coûts est le Optimisation de la dispersion de la taille des particules et de la surface spécifiquePlus le matcha est finement moulu, plus sa surface spécifique est grande.
Une surface de contact accrue permet une dispersion plus efficace des pigments de chlorophylle au sein de l'émulsion lipidique de la base de la crème glacée. Ainsi, un matcha très finement moulu (avec un D50 de 6 à 8 microns) peut atteindre la même intensité de couleur verte à un dosage plus faible (par exemple, 1.2 %) qu'une poudre plus grossière et moins chère (D50 de 12 à 15 microns) qui nécessite un dosage plus élevé (par exemple, 1.8 %) pour obtenir le même résultat visuel.
Enfin, les fabricants peuvent optimiser la base de la formulation pour maximiser l'expression de la couleur. En utilisant des colorants verts naturels et sans additifs, tels que des extraits d'épinards biologiques, des extraits de luzerne ou de la chlorophylline cuivrique (lorsque la réglementation alimentaire locale le permet), comme couleur de fond secondaire, le dosage du matcha authentique peut être ajusté précisément pour optimiser l'intensité aromatique, réduisant ainsi le coût global des matières premières.
De plus, le fait de s'assurer que le mélange de crème glacée a un pH légèrement alcalin (tamponné avec du citrate de sodium) empêche la dégradation de la chlorophylle pendant la pasteurisation, permettant ainsi aux fabricants d'utiliser moins de poudre au total pour obtenir la teinte verte cible.
Approvisionnement en matcha biologique : répondre aux exigences de composition naturelle des marques de crèmes glacées haut de gamme
Le paysage de la consommation moderne est de plus en plus marqué par le mouvement « clean label ». Les consommateurs examinent attentivement la liste des ingrédients et recherchent des produits sans additifs synthétiques, colorants artificiels, conservateurs chimiques ni organismes génétiquement modifiés (OGM). Pour les marques de crèmes glacées haut de gamme, la certification biologique est un moyen efficace de renforcer la confiance des consommateurs et de conquérir des parts de marché.
L'approvisionnement en matcha biologique est très complexe en raison des exigences agricoles de la culture du thé biologique. Pour respecter les normes internationales telles que le Programme national biologique (NOP) de l'USDA, le règlement (CE) n° 834/2007 de la Commission européenne relatif à l'agriculture biologique et les normes agricoles japonaises (JAS), les plantations de thé doivent éliminer totalement les engrais chimiques de synthèse, les pesticides chimiques et les herbicides.
Les théiers étant très exigeants en azote pour produire de la chlorophylle et des acides aminés, la culture biologique requiert des engrais organiques spécifiques (comme la farine de poisson compostée, le tourteau de colza et le fumier de volaille biologique). Cette méthode de culture biologique induit naturellement un cycle de croissance plus lent, des rendements légèrement inférieurs et un profil sensoriel unique, souvent caractérisé par une saveur pure, terreuse et authentique.
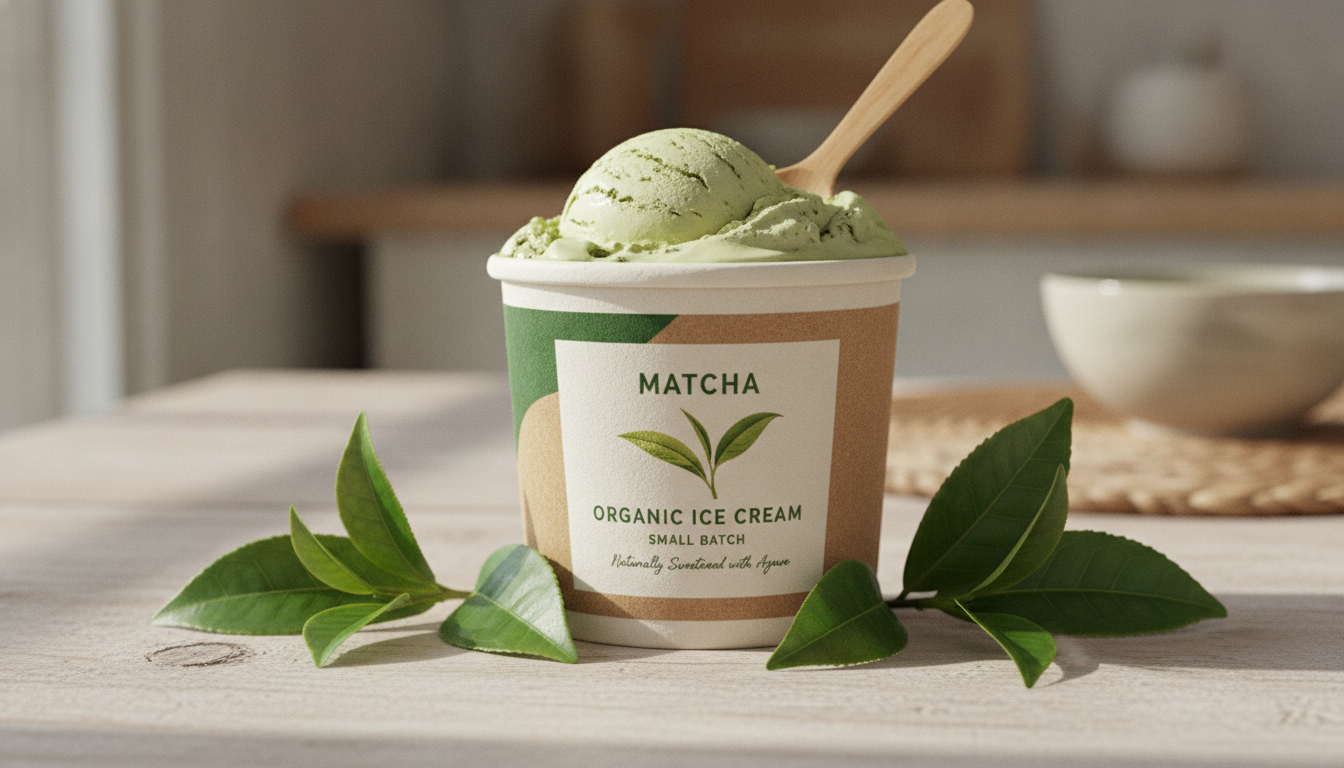
Lors du développement d'une crème glacée biologique à étiquetage clair, s'associer à un partenaire établi fournisseur en gros de matcha bio Il est essentiel que le fournisseur garantisse une traçabilité absolue et continue, des plantations de thé de montagne jusqu'à l'usine de transformation finale.
Les principales étapes de conformité en matière d'approvisionnement comprennent :
- Dépistage des résidus de pesticides : Les lots de matcha biologique doivent être soumis à des analyses multirésidus (MRM) complètes, utilisant la chromatographie en phase gazeuse couplée à la spectrométrie de masse en tandem (GC-MS/MS) et la chromatographie liquide couplée à la spectrométrie de masse en tandem (LC-MS/MS), afin de détecter plus de 500 résidus potentiels de pesticides. Le seuil de détection visé doit être indétectable (généralement < 0.01 mg/kg).
- Absence de supports artificiels : Certaines poudres de thé vert de qualité inférieure utilisent de la maltodextrine ou de la silice comme agents antiagglomérants. Le véritable matcha biologique doit être garanti 100 % pur, composé d'un seul ingrédient. Camellia sinensis Poudre sans liants ni additifs.
- Tests de radiation : Pour le matcha provenant de certaines régions d'Asie de l'Est, des tests rigoureux de rayonnement par spectrométrie bêta (mesurant les isotopes de césium-134 et de césium-137) sont nécessaires pour garantir une sécurité absolue et la conformité réglementaire pour l'exportation vers les marchés internationaux.
En s'associant à un fournisseur qui respecte ces normes biologiques strictes, les marques de crème glacée peuvent imprimer en toute confiance les logos USDA Organic, EU Leaf ou clean-label directement sur leurs emballages de vente au détail, ce qui leur permet de pratiquer un prix premium sur le marché.
Solutions d'emballage et de stockage en vrac pour les fabricants de produits alimentaires
Une fois la poudre de matcha transformée et moulue, le compte à rebours commence. Le matcha est un ingrédient botanique vivant d'une extrême délicatesse. Il est très sensible à quatre facteurs environnementaux : l'oxygène, l'humidité, les rayons UV et la chaleur.
Au contact de ces éléments, la chlorophylle de la poudre s'oxyde rapidement en phéophytines brunâtres, la L-théanine se dégrade et les lipides naturels s'oxydent, générant des arômes désagréables de rance, de foin ou de poisson. Pour les grands fabricants de produits alimentaires, la mise en œuvre d'emballages industriels en vrac adaptés et d'un stockage frigorifique rigoureux est essentielle pour préserver la qualité des matières premières avant la mise en lots.
Pour une consommation à l'échelle industrielle, les sachets souples classiques ou les petites boîtes métalliques ne sont pas adaptés. Le matcha en vrac doit être conditionné dans des sacs barrière multicouches ultra-résistants, conçus pour supporter le transport et la manutention en entrepôt.
Le conditionnement standard des ingrédients en vrac de qualité supérieure se fait dans un sac en papier kraft multicouche doublé d'une feuille d'aluminium (par exemple, un laminé PET/AL/PE). Cette couche d'aluminium constitue une barrière absolue contre l'humidité et l'oxygène, garantissant un taux de transmission d'oxygène (TTO) quasi nul (≈0 cm³/m²/jour).
Pour maximiser la durée de conservation, le processus d'emballage doit inclure Rinçage à l'azote (MAP – Conditionnement sous atmosphère modifiée)Avant le thermoscellage de la doublure intérieure en aluminium, l'air contenu dans le sac est évacué et remplacé par de l'azote gazeux de haute pureté (>99.9 %).), réduisant ainsi le taux d'oxygène résiduel à moins de 1.0 %. Cette atmosphère gazeuse inactive stoppe efficacement toutes les réactions d'oxydation pendant le transport et l'entreposage.
Une fois que les colis en vrac arrivent à l'usine de fabrication alimentaire, des protocoles de stockage stricts doivent être appliqués :
- Contrôle de la température des chambres froides : Le matcha doit être conservé dans des chambres froides spécialisées. Pour une conservation de courte durée (moins de 3 mois), la température doit être maintenue en dessous de 5 °C. Pour une conservation de longue durée (de 3 à 12 mois) ou pour préserver au mieux sa couleur, il est recommandé de le conserver en chambre froide à -18 °C ou moins.
- Gestion de l'humidité : L'installation de stockage frigorifique doit maintenir une faible humidité relative (HR < 50 %) pour éviter la condensation sur l'extérieur de l'emballage lors de la récupération.
- Protocole de trempe : Lors du retrait des big bags de l'entrepôt frigorifique pour la production, il est impératif de les laisser s'acclimater progressivement à la température ambiante pendant 12 à 24 heures avant leur ouverture. L'ouverture d'un big bag de matcha dans une salle de transformation chaude et humide provoque une condensation immédiate de l'humidité sur la poudre ultrafine, entraînant une agglomération rapide, une oxydation accélérée et des risques importants de micro-contamination.
Pour les fabricants souhaitant mettre en œuvre des formats d'emballage hautement personnalisés ou créer des gammes de marques privées, un partenariat avec un fournisseur offrant une grande flexibilité est essentiel. fournisseur privé de matcha Ces services peuvent rationaliser la chaîne d'approvisionnement en livrant directement à l'usine des lots pré-pesés et prêts pour la production.
Sélectionner et nouer un partenariat avec un fournisseur de matcha B2B fiable pour une production stable
Pour les fabricants industriels de crèmes glacées, un arrêt de production dû à des retards d'approvisionnement en matières premières ou à des lots non conformes peut engendrer des coûts de plusieurs milliers de dollars par heure. L'approvisionnement en matcha nécessite de dépasser le simple cadre des achats ponctuels et d'établir un partenariat stratégique avec un fournisseur B2B hautement qualifié, capable de soutenir une production alimentaire continue et à grande échelle.
Une exigence essentielle est Cohérence et échelle de la chaîne d'approvisionnementLe partenaire idéal doit maîtriser sa chaîne d'approvisionnement depuis l'exploitation agricole. Les fournisseurs possédant de vastes plantations de thé dédiées (comme ceux qui gèrent plus de 4,000,000 millions de mètres carrés de champs de thé biologique) peuvent garantir un approvisionnement stable et continu en matières premières, même lors d'années aux conditions climatiques difficiles.
De plus, une capacité de production annuelle massive (par exemple, plus de 10 000 tonnes) leur permet de s’adapter facilement à la croissance de votre marque et de faire face aux pics de demande saisonniers sans augmentation des délais de livraison.
Lors de l'évaluation des fournisseurs B2B potentiels, les responsables des achats et de la R&D doivent utiliser une liste de contrôle de vérification exhaustive :
- Certifications mondiales : Assurez-vous que le fournisseur possède des certifications reconnues par la GFSI, notamment FSSC 22000 ou BRCGS, ainsi que des certifications alimentaires religieuses telles que Casher et Halal.
- Documentation spécifique au lot : Chaque envoi doit être accompagné d'un certificat d'analyse complet détaillant les paramètres physiques, chimiques et microbiologiques testés par des laboratoires tiers accrédités ISO 17025.
- Protocoles stricts d'assurance qualité : L'installation du fournisseur doit utiliser des machines de traitement avancées, notamment des systèmes de stérilisation à la vapeur en continu pour contrôler les micro-charges, des aimants en terres rares robustes pour capturer les métaux étrangers et des trieuses de couleurs pour éliminer les impuretés des feuilles.
- Stabilité des prix contractuels : Afin de préserver les marges de production, le fournisseur devrait proposer des contrats à prix fixe annuels ou pluriannuels. Cela protège votre marque des fluctuations du marché et garantit des budgets d'approvisionnement stables et à long terme.
- Assistance technique et de formulation : Choisissez un fournisseur dont l'équipe R&D peut collaborer directement avec vos scientifiques de l'alimentation. Bénéficier d'essais à l'échelle pilote, de services de mélange personnalisés et de conseils scientifiques sur la stabilisation et la performance de la couleur simplifie le processus de formulation.
En vous associant à un fabricant certifié et verticalement intégré, maîtrisant les subtilités de la production de crèmes glacées, vous vous assurez un approvisionnement fiable en matcha de qualité supérieure. Ce partenariat garantit que chaque boule de crème glacée de votre marque conserve la couleur, l'arôme et la saveur parfaits, répondant ainsi aux exigences des consommateurs modernes.
Foire Aux Questions (FAQ)
Quelle est la durée de conservation typique de la poudre de matcha en vrac stockée dans un entrepôt alimentaire industriel, et comment prévenir la dégradation de sa qualité ?
La durée de conservation typique de la poudre de matcha en vrac est de 12 à 18 mois à compter de la date de fabricationÀ condition que l'emballage sous vide d'origine soit parfaitement intact. Pour éviter toute dégradation, les big bags doivent être stockés au froid (en dessous de 5 °C, ou à -18 °C pour une préservation optimale de la couleur) avec une humidité relative inférieure à 50 %. Une fois ouvert, le big bag doit être utilisé immédiatement. Toute poudre restante doit être hermétiquement refermée, purgée à l'azote si possible, puis remise en chambre froide afin d'éviter une oxydation rapide due à l'air et à l'humidité ambiants.
Votre usine peut-elle fournir des qualités de matcha personnalisées ou des mélanges exclusifs spécifiquement adaptés aux niveaux de matières grasses et de sucre de notre base de crème glacée ?
Oui, les fournisseurs B2B de haute qualité proposent services de mélange et de formulation personnalisésNotre équipe de recherche et développement peut analyser les paramètres spécifiques de votre mélange à crème glacée — notamment les pourcentages de matières grasses, les types d'édulcorants (saccharose ou édulcorants à fort pouvoir sucrant) et les objectifs de foisonnement — afin de concevoir une poudre de matcha sur mesure. Nous pouvons ajuster la durée de maturation, la sélection de la récolte et la granulométrie pour atteindre le profil sensoriel souhaité et respecter vos contraintes budgétaires, vous garantissant ainsi une matière première homogène et adaptée à vos lignes de production.
Quelles sont les quantités minimales de commande (MOQ) pour les commandes industrielles, et quelles configurations d'emballage en vrac sont disponibles pour les opérations à grande échelle ?
Notre quantité minimale de commande industrielle commence à kilogrammes 20Ce système est conçu pour les essais pilotes, la R&D et la production commerciale régulière. Pour le conditionnement en vrac, nous utilisons des sacs en papier kraft multicouches haute résistance, doublés d'une feuille d'aluminium. Cette doublure assure une barrière absolue contre l'oxygène et l'humidité. Ces sacs sont généralement conditionnés dans des cartons d'expédition robustes contenant 10 kg ou 20 kg de produit. Pour des besoins spécifiques, nous proposons également des emballages bag-in-box personnalisés et des sachets pré-pesés afin de simplifier votre processus de fabrication.
Comment garantissez-vous la sécurité microbiologique et la conformité aux normes relatives aux métaux lourds de votre poudre de matcha destinée à l'exportation vers des marchés hautement réglementés comme l'UE et les États-Unis ?
Nous maintenons un système de contrôle qualité intégré verticalement et à la pointe de la technologie. Chaque lot de tencha est soumis à une stérilisation à la vapeur contrôlée afin de réduire significativement la charge microbienne tout en préservant la couleur et la saveur. Nous testons chaque lot de production pour détecter la présence de métaux lourds (plomb, cadmium, arsenic, mercure) et les paramètres microbiologiques (numération formule sanguine, levures/moisissures). des salmonelles, E. coli) en faisant appel à des laboratoires tiers accrédités ISO 17025. Chaque envoi est accompagné d'un certificat d'analyse (COA) spécifique au lot afin de garantir la pleine conformité aux réglementations de la FDA, de l'USDA NOP et de la Commission européenne en matière de sécurité alimentaire.
Quel est le délai de livraison pour les expéditions en gros volumes (par exemple, les chargements de conteneurs), et proposez-vous le transport maritime sous chaîne du froid pour les livraisons internationales ?
Pour les commandes importantes en conteneur complet (FCL), notre délai de fabrication et de traitement habituel est de Entre 15 et 25 jours de la signature du contrat à l'approbation de la recette. Afin de préserver les pigments verts délicats et les composés volatils du matcha pendant le transport, nous recommandons et soutenons fortement cette procédure. transport maritime en conteneurs frigorifiques (conteneurs réfrigérés) Le transport maritime à température contrôlée garantit que le matcha arrive à votre usine fraîchement moulu, dans un état impeccable, prêt à être immédiatement intégré à vos lignes de production.